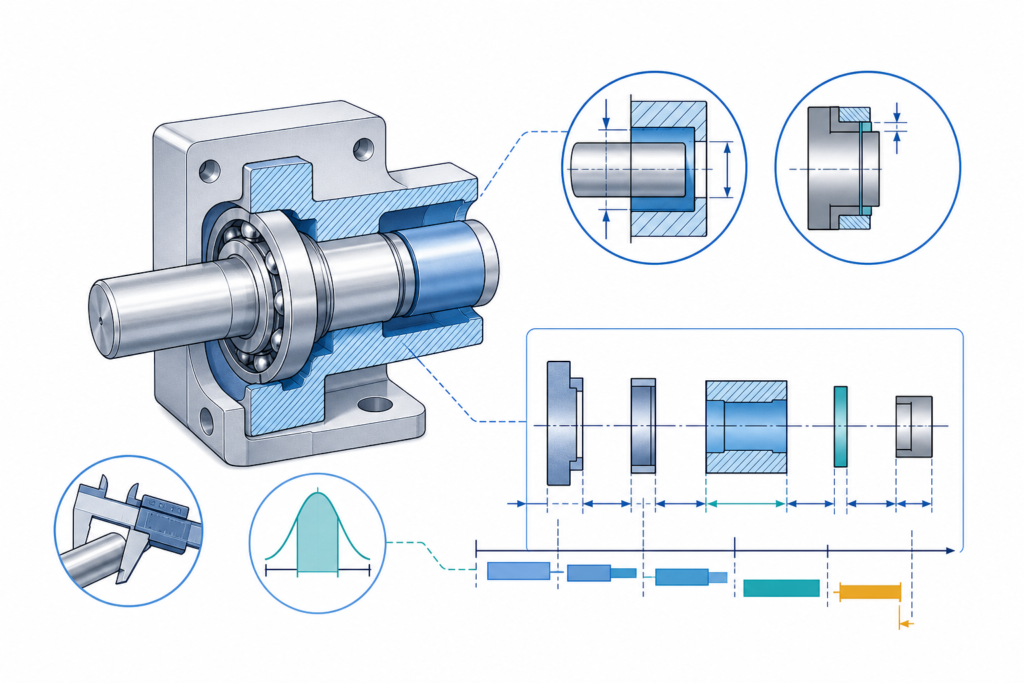
寸法公差は「加工のばらつき」ではなく「機能を保証するための条件」
機械設計で「寸法を入れる」ことと「公差を設計する」ことは違う。前者は形状を数値で表す作業、後者は製作された部品が、ばらついた状態でも組み立ち、動き、検査できることを保証するための設計判断である。
例えば、組立図で軸と穴がどちらも直径40 mmでも、実際の寸法が軸40.010 mm・穴40.000 mmなら押し込まなければ入らない。一方、軸39.950 mm・穴40.050 mmなら組み立てやすくても、用途によってはがたつきが大きい。寸法の中心値だけでは、機能を判定できない。
また、各部品の寸法がそれぞれ図面の公差内でも、複数部品を積み重ねた結果、必要なすきまが消えることがある。本記事では、**はめあい(局所の2部品)と寸法連鎖(複数部品の積み上げ)**を同じ「機能寸法の保証」という観点で扱う。
ここで示す寸法値・許容範囲・温度条件は、原理を検証するための設計例であり、特定装置の保証値やISO公差等級の表値ではない。
1. 最初に「何を成立させる寸法か」を決める
1.1 公差を割り当てる前に書くべき機能要求
寸法を決める前に、少なくとも次の4点を明文化する。
| 項目 | 設計で確認すること | 例 |
|---|---|---|
| 機能 | 何ができなければならないか | カバーが接触せずに組み付く |
| 機能寸法 | 何を測れば合否が分かるか | 組立後の軸方向すきまG |
| 受入範囲 | どの範囲なら合格か | 0.10~0.50 mm |
| 使用条件 | どの状態で成立させるか | 常温組立時、荷重なし |
公差の設計では「できるだけ小さく」ではなく、必要な機能を満たす範囲で、製造・測定・組立コストを抑えることが目標になる。
1.2 代表的な設計変数と単位
| 記号 | 意味 | 単位 |
|---|---|---|
| D_H,min / D_H,max | 穴の最小・最大実体寸法として扱う寸法限界値 | mm |
| D_S,min / D_S,max | 軸の寸法限界値 | mm |
| C_min / C_max | すきまの最小・最大値 | mm |
| A, B, C | 寸法連鎖を構成する長さ | mm |
| G | 組立後の機能すきま | mm |
| t_A, t_B, t_C | 各寸法の対称公差の片側幅 | mm |
| α | 線膨張係数 | 1/K |
| ΔT | 基準温度からの温度差 | K(温度差として℃と同値) |
※「最大実体」「最小実体」は幾何公差の実体条件とも関係する用語であり、ここでは誤解を避けるため穴の下限・上限、軸の下限・上限という寸法限界値を計算に用いる。実体公差方式や包絡要求を本記事の計算だけで指定したことにはならない。
2. はめあい:穴と軸の寸法範囲を差で評価する
2.1 すきまの符号を固定する
穴径から軸径を引いた値をすきま $C$ と定義する。
$$ C=D_H-D_S $$
- $C>0$:すきまがある。
- $C=0$:寸法上の接触境界。
- $C<0$:寸法上のしめしろがある。
すきまの最小値は「最小の穴 − 最大の軸」、最大値は「最大の穴 − 最小の軸」で求める。
$$ C_{\min}=D_{H,\min}-D_{S,\max} $$
$$ C_{\max}=D_{H,\max}-D_{S,\min} $$
結果の単位はいずれも mm である。すきまを負数で表したとき、しめしろの大きさはその絶対値になる。符号の定義を変えると設計判断が逆転するため、計算シートやコードにも符号規約を記録する。
2.2 計算例:直径40 mmの案内軸と穴
以下は公差等級の実表値ではなく、設計者が明示的に与えた限界寸法の例である。
| 部位 | 下限寸法 | 上限寸法 | 公差幅 |
|---|---|---|---|
| 穴 | 40.000 mm | 40.025 mm | 0.025 mm |
| 軸 | 39.980 mm | 39.995 mm | 0.015 mm |
最小すきまは次のとおり。
$$ C_{\min}=40.000-39.995=0.005\ \mathrm{mm} $$
最大すきまは次のとおり。
$$ C_{\max}=40.025-39.980=0.045\ \mathrm{mm} $$
したがって、寸法限界値だけで評価したすきま範囲は 0.005~0.045 mm である。仮に機能要求が「常温で寸法上のすきまが0.005~0.050 mm」であれば、寸法範囲の一次判定は合格となる。
ただし、これは直径寸法の差だけを評価した結果である。穴の真円度・円筒度・軸の曲がり・表面粗さ・長い案内部での傾き・潤滑膜・温度変化は、別途評価しなければならない。
2.3 すきまばめ・中間ばめ・しまりばめを区別する
| 分類 | 限界寸法の関係 | 設計上の主な検討 |
|---|---|---|
| すきまばめ | 最小すきまが0以上 | 運動、がた、潤滑、案内精度 |
| 中間ばめ | すきまにも、しめしろにもなり得る | 組立力、位置決め、ばらつき |
| しまりばめ | 最大すきまが0以下 | 接触圧、組立温度、軸・ハブ強度 |
ゼロ境界の呼称や記号の解釈は適用する規格の定義に従う。しまりばめの設計は寸法差だけでは終わらず、接触圧、面粗さ、摩擦係数、材料の弾性特性、温度、抜け止め、塑性変形を評価する必要がある。
2.4 H7・g6のような記号を使うとき
ISO 286系列では、穴・軸の公差域の位置と公差等級を組み合わせた記号で寸法限界値を指定する。記号だけを暗記して「いつもの組合せ」にするのではなく、呼び寸法に対応する上限・下限偏差を採用版の表で引き直すことが必要である。
例えば「H7/g6」と記載しても、すべての呼び寸法で同じ μm のすきまが得られるわけではない。本記事の40 mm例をH7/g6の正式な数値として読み替えてはならない。量産図面では採用する規格、呼び寸法、検査方法をセットで管理する。
3. 寸法連鎖:部品が全部合格でも組立が不合格になる
3.1 閉じた寸法ループを描く
組立後のすきま $G$ が、ハウジング内側長さ $A$ から、スペーサ長さ $B$ と組付け部品長さ $C$ を差し引いて決まるとする。
$$ G=A-B-C $$
この式が成り立つのは、寸法が同じ測定方向・同じ基準面・同じ状態で定義され、部品が意図した面に確実に当接し、接触部の変形や隙間を無視できる場合である。
寸法ループの起点と終点を同じ機能面に置き、途中に含まれる部品・スペーサ・ワッシャ・塗装・シムなどを漏れなく拾う。図面上で寸法が存在しても、ループ上にない寸法は機能すきまに直接寄与しない。
3.2 最悪値積上げ法の計算式
各寸法を $X=X_0\pm t_X$ と表し、独立した寸法限界値の全組合せを許すとする。
$$ G_{\min}=A_{\min}-B_{\max}-C_{\max} $$
$$ G_{\max}=A_{\max}-B_{\min}-C_{\min} $$
対称公差であれば、公称値と片側公差幅を用いて次のように表せる。
$$ G_0=A_0-B_0-C_0 $$
$$ t_G=t_A+t_B+t_C $$
$$ G_{\min}=G_0-t_G,\qquad G_{\max}=G_0+t_G $$
この単純な最悪値法は、各寸法の上下限の組合せが幾何学的・工程的に同時に成立し得ることを前提とする。相関や共通加工基準がある場合は、過度に保守的になることもあるが、統計的な仮定なしに全数互換性を検討できる利点がある。
4. 数値演習:軸方向すきまを0.10~0.50 mmに収める
4.1 初期案の入力条件
組立後、常温・無負荷で $0.10\leq G\leq0.50\ \mathrm{mm}$ を満たすことを要求とする。以下の値は教育用の仮定である。
| 寸法 | 公称値 | 下限 | 上限 | 片側公差 |
|---|---|---|---|---|
| A:内側長さ | 120.00 mm | 119.90 mm | 120.10 mm | 0.10 mm |
| B:スペーサ | 48.00 mm | 47.95 mm | 48.05 mm | 0.05 mm |
| C:組付け部品 | 71.70 mm | 71.62 mm | 71.78 mm | 0.08 mm |
公称すきまは次のとおり。
$$ G_0=120.00-48.00-71.70=0.30\ \mathrm{mm} $$
片側の最悪値公差は次のとおり。
$$ t_G=0.10+0.05+0.08=0.23\ \mathrm{mm} $$
よって、
$$ G_{\min}=0.30-0.23=0.07\ \mathrm{mm} $$
$$ G_{\max}=0.30+0.23=0.53\ \mathrm{mm} $$
初期案は不合格。公称値0.30 mmは要求の中央にあるが、最悪値では最小側が0.03 mm不足し、最大側も0.03 mm超過する。公称値を中心に寄せるだけでは、必要な総公差幅を縮められない。
4.2 公差配分と公称値を見直す
次に、加工・検査可能性を別途確認することを条件に、A・B・Cの公差を再配分し、Cの公称値も変更する。
| 寸法 | 変更後の公称値 | 片側公差 | 下限 | 上限 |
|---|---|---|---|---|
| A | 120.00 mm | 0.06 mm | 119.94 mm | 120.06 mm |
| B | 48.00 mm | 0.04 mm | 47.96 mm | 48.04 mm |
| C | 71.68 mm | 0.04 mm | 71.64 mm | 71.72 mm |
$$ G_0=120.00-48.00-71.68=0.32\ \mathrm{mm} $$
$$ t_G=0.06+0.04+0.04=0.14\ \mathrm{mm} $$
$$ G_{\min}=0.32-0.14=0.18\ \mathrm{mm} $$
$$ G_{\max}=0.32+0.14=0.46\ \mathrm{mm} $$
変更案は、定義した最悪値寸法モデルでは合格。要求範囲に対して、最小側0.08 mm、最大側0.04 mmの余裕がある。
ただし、Cの公称値変更が他の取付け位置、ストローク、シール圧縮量、部品の互換性に影響しないかは別途レビューする必要がある。また、Aの公差を0.10 mmから0.06 mmへ厳しくしたことで、製造・測定コストが上がる可能性がある。計算上の合格と、製造可能な設計の合格は別である。
4.3 逆算:公差予算から設計する
機能すきまの許容範囲が0.10~0.50 mmで、中心を0.30 mmに置くなら、対称の公差予算は片側0.20 mmとなる。
$$ t_{G,\mathrm{allow}}=\frac{0.50-0.10}{2}=0.20\ \mathrm{mm} $$
A・B・Cの片側公差の和が0.20 mm以下なら、公称すきま0.30 mmを維持する限り、最悪値で要求内に収められる。変更案では中心が0.32 mmなので、片側の許容余裕は左右非対称になり、より厳しい側の0.18 mmが上限となる。
このように、公差を先に各部品へ配るのではなく、機能の許容幅から公差予算を逆算する方が、過剰精度と組立不良を防ぎやすい。
5. RSS法と最悪値法を混同しない
5.1 統計的な見積もりの位置づけ
独立な寸法変動で、各寸法の標準偏差が既知の場合、機能寸法の標準偏差は次のように伝播する。
$$ \sigma_G=\sqrt{\sigma_A^2+\sigma_B^2+\sigma_C^2} $$
これは分散の加法則であり、寸法公差の限界値そのものを二乗和平方根に置き換えてよいという意味ではない。
仮に初期案の各片側公差 $t_i$ が、工程分布のちょうど $3\sigma_i$ に相当すると追加で仮定すると、
$$ 3\sigma_G=\sqrt{0.10^2+0.05^2+0.08^2}\approx0.1375\ \mathrm{mm} $$
公称0.30 mmに対する「±3σ相当」の範囲は約0.1625~0.4375 mmとなる。ただし、正規性・工程中心・独立性・工程安定性が満たされ、工程能力を確認した場合の確率的な推定であって、全数保証ではない。初期案の最悪値0.07~0.53 mmという判定を、RSS値で上書きしてはならない。
5.2 どちらを使うか
| 評価手法 | 向く場面 | 限界・注意 |
|---|---|---|
| 最悪値積上げ | 全数互換性、接触・安全限界の初期設計 | 保守的になる場合がある |
| 統計的積上げ | 工程データのある量産品の歩留まり推定 | 分布・相関・工程能力の裏付けが必要 |
| 実測組合せ評価 | 選別組立、調整シム、試作評価 | 作業工程とトレーサビリティが必要 |
安全機能や重大な干渉に関わる寸法は、統計的な歩留まりだけで適合を宣言せず、故障時の影響を含めて評価する。
6. 温度・変形・幾何偏差が「寸法上の合格」を変える
6.1 温度差によるはめあいの変化
線膨張を一様温度・微小ひずみで近似すると、長さの変化は次式となる。
$$ \Delta D=\alpha D_0\Delta T $$
穴と軸の材質が異なる場合、すきまの温度変化は概略次のとおり。
$$ \Delta C\approx(\alpha_H-\alpha_S)D_0\Delta T $$
例えば直径40 mm、温度上昇40 K、穴側アルミニウムの線膨張係数を23×10^-6 1/K、軸側鋼を12×10^-6 1/Kと説明用に仮定すると、
$$ \Delta C\approx(23-12)\times10^{-6}\times40\times40=0.0176\ \mathrm{mm} $$
この場合はすきまが約0.0176 mm増える。材料配置を逆にすると同じ温度上昇ですきまが約0.0176 mm減り、先ほどの最小すきま0.005 mmから計算上 −0.0126 mm となり得る。
この一次近似は、温度が一様で線膨張係数が一定、接触変形を無視する場合に限る。実機では温度勾配、ハウジング拘束、接触圧、油温と周囲温度の差を検討する。
6.2 寸法公差と幾何公差は役割が違う
直径の上下限が合格でも、長い穴が曲がっていたり、軸が大きく反っていたりすると組み付かない。寸法の測定方法やサイズ特性の指定も必要である。
ISO 14405-1:2025は線寸法の指示に関する規格であり、ISO 1101:2017は形状・姿勢・位置・振れなどの幾何仕様の記号体系を扱う。寸法公差だけで、真円度・同軸性・組立機能のすべてが保証されるわけではない。幾何公差とデータムは次回の主題とする。
6.3 実機で見落としやすい寄与
- 塗装・めっき・表面処理後の最終寸法と処理前寸法の混同。
- 溶接・熱処理・圧入後の変形を、単品加工時の寸法で代用すること。
- ボルト締結時の面の沈み込み、ガスケットの圧縮、荷重によるたわみ。
- 油圧シリンダのストローク端での機械的当たり、温度上昇、ロッドの横荷重。
- 組立順序、選択組立、調整シムの厚み、部品の裏表の取り違え。
- 測定時の温度・測定力・治具姿勢・基準面の違い。
7. 図面・製造・検査へ引き渡す手順
7.1 機能面から寸法ループを定義する
組立図で「どこからどこまでのすきまか」を示し、接触面、基準面、組立方向、使用状態を定義する。寸法ループの構成部品にIDを付け、式の符号と対応させる。
7.2 公差予算を工程能力と突き合わせる
要求の上限・下限から許される総公差を計算し、旋削・フライス・研削・板金・溶接・購入品など、実際の工程に割り当てる。加工機の理論精度だけでなく、保持方法、熱変形、検査能力、外注先の工程能力を確認する。
7.3 図面には「何を検査するか」まで書く
機能に必要な寸法には個別公差を付け、一般公差に委ねる寸法と区別する。はめあいは採用した規格・公差等級・呼び寸法を明示し、必要に応じて上限・下限寸法も検査票へ展開する。
組立すきまは、部品寸法だけでなく組立後の機能検査項目として設定する。部品単体の寸法検査がすべて合格でも、組立姿勢や当接条件が違えば機能を保証できない。
7.4 設計変更時は関連寸法を再計算する
部品Cの公称長さを0.02 mm短くした場合、Cが接する別の部品、取付け位置、ストローク、シム厚み、組立治具に波及しないか確認する。寸法連鎖は、単なるExcelの式ではなく図面・BOM・検査項目にひも付く設計ルールとして管理する。
8. よくある誤設計と故障モード
| 誤設計・見落とし | 起こり得る不具合 | 設計での対策 |
|---|---|---|
| 公称寸法だけで合否判定 | 組立干渉、過大ながた | 限界寸法で最小・最大を算出 |
| はめあい記号の表値を未確認で転記 | 意図しないしめしろ・すきま | 規格版と呼び寸法から再取得 |
| 寸法ループの部品漏れ | 組立後のすきま不足 | 接触面から閉ループを追跡 |
| 公差を一律に厳しくする | コスト・納期悪化 | 機能から逆算して公差配分 |
| RSSを全数保証と誤解 | 稀な組立不良の見逃し | 統計前提と最悪値を区別 |
| 温度・表面処理を無視 | 熱固着、摺動不良 | 使用状態の寸法変化を評価 |
| 寸法と幾何偏差を混同 | 形状不良による組立不能 | 幾何公差・測定基準を別途定義 |
| 図面と検査票の条件が不一致 | 合否判定の食い違い | 測定状態・基準・版を同期 |
9. 参照規格と確認範囲
2026年10月26日時点で、次の発行元公開ページから規格番号、版、公開状態、適用範囲の概要を確認した。規格本文の全条項を閲覧・検証したものではない。規格適合を宣言する場合は、正式に入手した適用版の本文と関連規格を確認する。
| 規格 | 発行元ページで確認した内容 | 設計上の位置づけ |
|---|---|---|
| ISO 286-1:2010 | 2026年再確認、現行版。2013年正誤票あり | 公差域・はめあいの基本体系 |
| ISO 286-2:2010 | 2026年再確認、現行版。2013年正誤票あり | 穴・軸の寸法限界偏差の表 |
| ISO 14405-1:2025 | 現行版。2016年版は廃止 | 線寸法の指定・解釈 |
| ISO 8015:2011 | 公開ページで現行版 | GPSの基本原則 |
| ISO 1101:2017 | 公開ページで現行版 | 幾何公差の記号・解釈 |
| ISO 22081:2021 | 2026年再確認、現行版 | 一般幾何仕様・一般サイズ仕様 |
一次情報:
- ISO 286-1:2010(ISO公式)
- ISO 286-2:2010(ISO公式)
- ISO 14405-1:2025(ISO公式)
- ISO 8015:2011(ISO公式)
- ISO 1101:2017(ISO公式)
- ISO 22081:2021(ISO公式)
JISの対応版、国内で採用する版の相違、個別材料・工程の公差能力、メーカー推奨は今回の一般モデルからは確定できない。適用製品の図面規約・契約仕様に合わせて確認する。
10. 設計チェックリスト
- [ ] 機能寸法と受入範囲(下限・上限)を明文化した。
- [ ] 組立状態、測定温度、荷重、基準面を固定した。
- [ ] 穴と軸のすきま・しめしろの符号規約を統一した。
- [ ] はめあいの上限・下限偏差を採用版の規格で確認した。
- [ ] 寸法ループを図示し、構成部品と符号を照合した。
- [ ] 最悪値の最小・最大機能寸法を再計算した。
- [ ] 公差予算を機能要求から逆算した。
- [ ] RSSを使う場合、分布・相関・工程能力・許容不良率を確認した。
- [ ] 温度、荷重、締結、表面処理、組立姿勢の影響を確認した。
- [ ] 寸法公差と幾何公差、測定方法の違いを確認した。
- [ ] 工程能力・測定不確かさ・検査コストを製造側と合意した。
- [ ] 変更寸法が関連図面・BOM・検査票に反映された。
- [ ] 試作・初品で機能寸法を実測し、計算モデルを検証する計画がある。
11. 知識資産化できる項目
11.1 再利用できるデータ構造
以下は先ほどの変更後の寸法連鎖を表す最小構造である。寸法の符号をデータとして持たせることで、部品数が増えても同じ計算エンジンを利用できる。
{
  "rule_id": "AXIAL_GAP_WORST_CASE_V1",
  "quantity": "assembly_axial_clearance",
  "unit": "mm",
  "condition": {"temperature_C": 20, "load_N": 0},
  "acceptance": {"min_mm": 0.10, "max_mm": 0.50},
  "dimensions": [
    {"id": "A", "nominal_mm": 120.00, "minus_mm": 0.06, "plus_mm": 0.06, "sign": 1},
    {"id": "B", "nominal_mm": 48.00, "minus_mm": 0.04, "plus_mm": 0.04, "sign": -1},
    {"id": "C", "nominal_mm": 71.68, "minus_mm": 0.04, "plus_mm": 0.04, "sign": -1}
  ],
  "result": {"nominal_mm": 0.32, "min_mm": 0.18, "max_mm": 0.46, "pass": true},
  "verification": "assembly_measurement_required",
  "standards_review": ["ISO 286-1:2010", "ISO 286-2:2010", "ISO 14405-1:2025"]
}
CSV化する場合は寸法1行を基本とし、rule_id,dimension_id,nominal_mm,minus_mm,plus_mm,sign,source_drawing,revision などを列にする。DBでは機能要求・寸法・図面・検証結果を別テーブルとし、IDで関連付ける。
11.2 最悪値計算をPythonの関数にする
次の関数は、各寸法の符号が +1 または −1 で、上下偏差を非負の幅として指定するモデルに限定する。入力データと計算ロジックを分離し、寸法数が変わっても利用できる。
from dataclasses import dataclass

@dataclass(frozen=True)
class Dimension:
    name: str
    nominal: float
    minus: float
    plus: float
    sign: int


def worst_case_chain(items: list[Dimension]) -> tuple[float, float, float]:
    if not items:
        raise ValueError("dimensions must not be empty")
    if any(x.sign not in (-1, 1) or x.minus < 0 or x.plus < 0 for x in items):
        raise ValueError("invalid sign or tolerance width")

    nominal = sum(x.sign * x.nominal for x in items)
    lower = sum(
        x.sign * (x.nominal - x.minus if x.sign == 1 else x.nominal + x.plus)
        for x in items
    )
    upper = sum(
        x.sign * (x.nominal + x.plus if x.sign == 1 else x.nominal - x.minus)
        for x in items
    )
    return nominal, lower, upper


parts = [
    Dimension("A", 120.00, 0.06, 0.06, 1),
    Dimension("B", 48.00, 0.04, 0.04, -1),
    Dimension("C", 71.68, 0.04, 0.04, -1),
]
nominal, lower, upper = worst_case_chain(parts)
assert abs(nominal - 0.32) < 1e-9
assert abs(lower - 0.18) < 1e-9
assert abs(upper - 0.46) < 1e-9
print(f"G = {nominal:.3f} mm; range = [{lower:.3f}, {upper:.3f}] mm")
この実装は寸法連鎖の一次計算に限定する。温度・幾何偏差・測定不確かさ・接触変形・統計分布を自動的に評価するものではない。実務ツールへ拡張するときは、入力の単位検証、ループ閉合の確認、規格表データの版管理、境界値テスト、設計変更時の再計算を追加する。
11.3 自動化に適した判定ルール
| 入力 | 計算・判定ルール | 出力 |
|---|---|---|
| 穴・軸の限界寸法 | 穴下限−軸上限、穴上限−軸下限 | 最小・最大すきま |
| 寸法連鎖の符号と限界値 | 正符号は下限/負符号は上限で最小値を計算 | 最悪値の範囲 |
| 機能寸法の受入範囲 | 最小値以上かつ最大値以下 | PASS/FAIL、余裕 |
| 材料・基準寸法・温度 | 線膨張による寸法変化を一次近似 | 温度条件別すきま |
| 規格ID・版・呼び寸法 | 版付き公差表を検索して上下偏差を取得 | 図面用限界寸法 |
| 図面ID・改訂番号 | 変更された寸法ループを抽出して再計算 | 影響リスト・再レビュー |
設計判断の結論: 公差は部品ごとの加工指示で完結しない。機能寸法から公差予算を逆算し、限界値を評価し、製造・組立・検査まで追跡できて初めて、再利用可能な設計ルールになる。