キーとスプラインは「トルクをどう面で受けるか」を設計する
キーとスプラインは、軸と歯車、プーリ、スプロケット、カップリングなどのハブとの間でトルクを伝達する機械要素です。
どちらも目的は似ていますが、荷重の受け方は異なります。
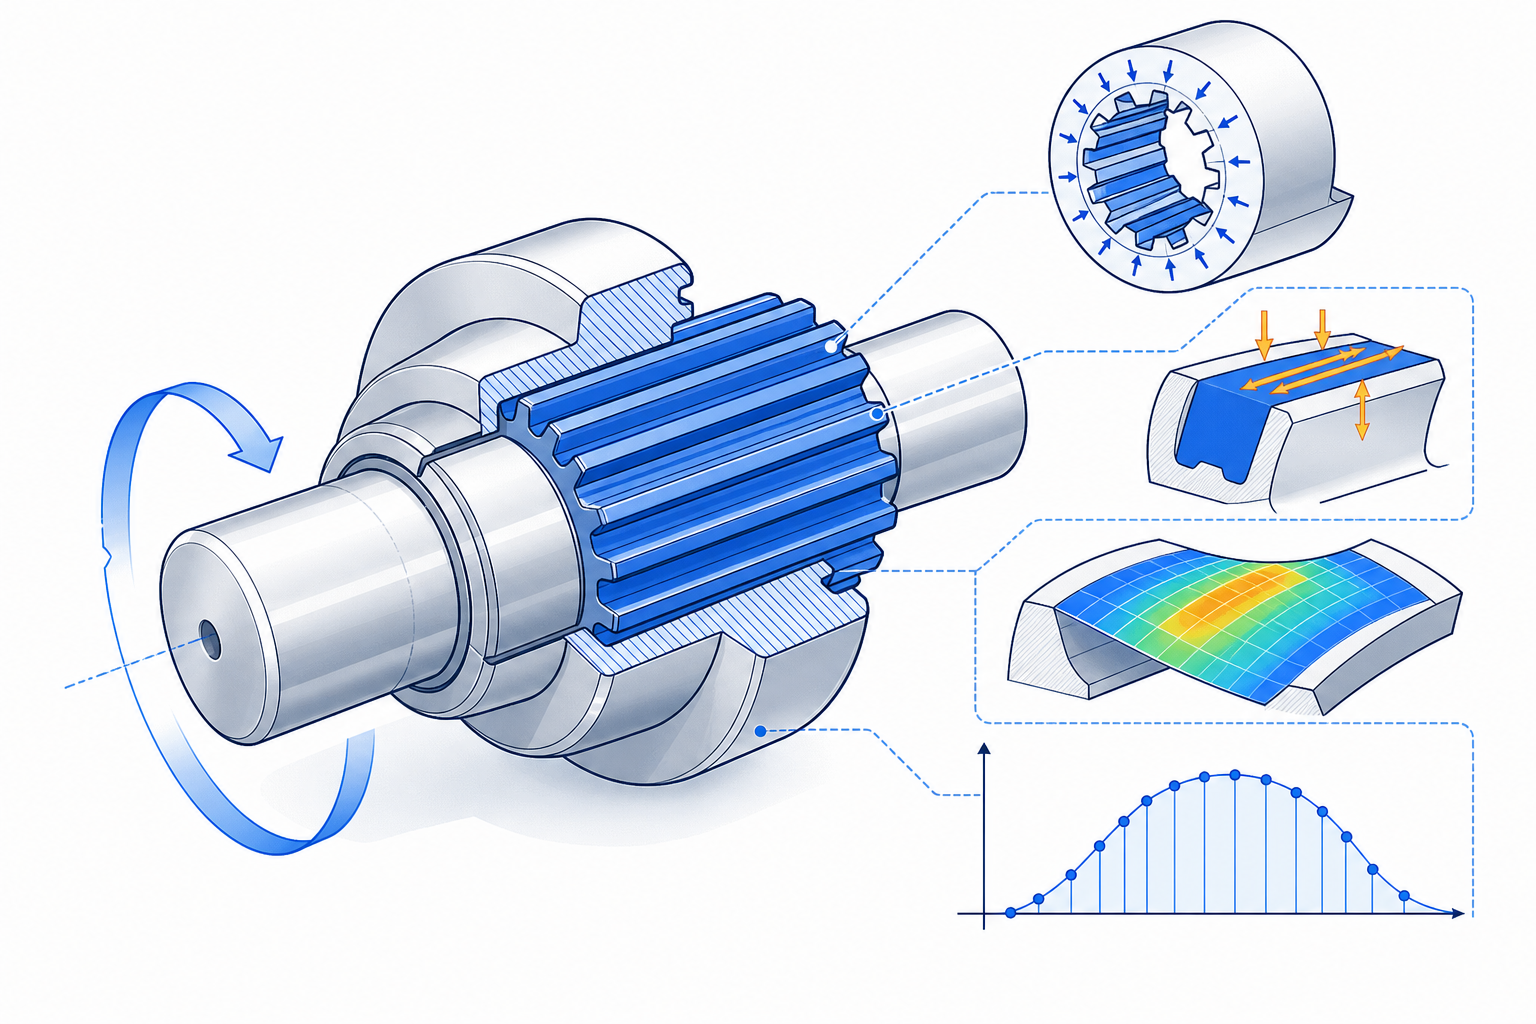
平行キーでは、軸とハブの間に1本のキーを配置し、その側面で主にトルクを伝達します。スプラインでは、軸外周とハブ内周に複数の歯を設け、複数の歯面で荷重を分担します。
したがって、単純化すれば、
キーは「一つのトルク伝達部」、スプラインは「円周方向に分散した複数のトルク伝達部」
と考えられます。
ただし、スプラインは歯数が多いからといって、すべての歯が完全に均等な荷重を負担するわけではありません。加工誤差、芯ずれ、歯形誤差、軸やハブの変形などによって荷重分布が偏るためです。
設計では「伝達トルクに耐えるか」だけでなく、
- せん断
- 面圧
- 軸・ハブの強度低下
- 応力集中
- はめあい
- フレッティング
- 摩耗
- 組立・分解性
- 軸方向摺動の要否
まで含めて判断します。
トルクを接線力へ変換する
キーでもスプラインでも、まずトルクを接線方向の力へ変換すると力学が理解しやすくなります。
軸径を d、伝達トルクを T、軸表面で作用する接線力を F_t とすると、\[ T=F_t\frac{d}{2} \]
したがって、\[ F_t=\frac{2T}{d} \]
となります。
例えば、
T:N·mmd:mm
とすれば、
F_t:N
となり、次元も整合します。
この接線力をキーの側面やスプライン歯面で受ける、というのが基本モデルです。
平行キーの主要設計変数
平行キーの基本変数を整理します。
| 記号 | 意味 | 単位 |
|---|---|---|
| d | 軸径 | mm |
| T | 伝達トルク | N·mm |
| F_t | 接線力 | N |
| b | キー幅 | mm |
| h | キー高さ | mm |
| l | 有効キー長さ | mm |
| τ_k | キー平均せん断応力 | MPa |
| p_k | キー側面の平均面圧 | MPa |
| τ_allow | 設計上の許容せん断応力 | MPa |
| p_allow | 設計上の許容面圧 | MPa |
実際のキー断面寸法は自由に決めるのではなく、採用する規格系列と軸径に対応した寸法から選びます。
JISの現行性については、JISCが公式の検索・閲覧手段を提供しています。JISは少なくとも5年以内に見直され、確認・改正・廃止が行われる制度なので、古い設計資料に書かれた規格番号や寸法表をそのまま現行規格として扱わず、設計時点でJISC検索を確認するのが安全です。Jisc
キーのせん断応力
キーに接線力 F_t が作用すると、キーにはせん断が生じます。
単純な平均せん断モデルでは、せん断面積を、\[ A_s=bl \]
とします。
したがって平均せん断応力は、\[ \tau_k=\frac{F_t}{bl} \]
です。
接線力の式を代入すると、\[ \tau_k=\frac{2T}{dbl} \]
となります。
この式から、必要キー長さを逆算することもできます。\[ l\geq\frac{2T}{db\tau_{allow}} \]
ただし、この式は荷重がキー長さ方向に均等に分布するという単純化を含んでいます。
実際には軸・ハブ・キーの変形、キー溝形状、端部状態などによって局所的な荷重分布は均一になりません。
キーの面圧
キーではせん断だけでなく、キー側面とキー溝の接触面に生じる面圧も重要です。
キー高さ h のうち、有効に荷重を受ける高さを単純化して h/2 と仮定すると、投影接触面積は、\[ A_p=\frac{h}{2}l \]
です。
平均面圧は、\[ p_k=\frac{F_t}{(h/2)l} \]
したがって、\[ p_k=\frac{4T}{dhl} \]
となります。
必要長さとして表せば、\[ l\geq\frac{4T}{dhp_{allow}} \]
です。
ここで注意したいのは、この h/2 は一般化した基本計算モデルだという点です。
実際のキー・キー溝では、規格形状、溝深さ、面取り、キー形式などによって接触条件が異なります。最終設計では採用する規格形状と社内設計基準、材料条件を確認します。
キー長さはせん断と面圧の両方で決める
必要キー長さは、一方の式だけで決めません。
せん断条件から、\[ l_{\tau}\geq\frac{2T}{db\tau_{allow}} \]
面圧条件から、\[ l_p\geq\frac{4T}{dhp_{allow}} \]
を求め、\[ l\geq\max(l_{\tau},l_p) \]
とするのが基本的な考え方です。
ただし実際の採用長さではさらに、
- ハブ長さ
- 標準キー長さ
- キー端部形状
- 軸肩との位置関係
- 加工工具
- 組立性
を確認します。
つまり計算値は、最終寸法そのものではなく標準寸法選定の下限条件です。
代表計算例:φ40軸で500 N·mを伝達する
次の平行キーを仮定します。
| 項目 | 値 |
|---|---|
| 軸径 d | 40 mm |
| 伝達トルク T | 500 N·m |
| キー幅 b | 12 mm |
| キー高さ h | 8 mm |
| 有効長さ l | 50 mm |
まずトルクをN·mmへ変換します。\[ T=500000\ \mathrm{N\cdot mm} \]
接線力
\[ F_t=\frac{2T}{d} \]\[ F_t=\frac{2\times500000}{40} \]\[ F_t=25000\ \mathrm{N} \]
キーには単純化モデル上、25 kNの接線力が作用します。
せん断応力
\[ \tau_k=\frac{F_t}{bl} \]\[ \tau_k=\frac{25000}{12\times50} \]\[ \tau_k\approx41.7\ \mathrm{MPa} \]
平均面圧
キー側面の有効接触高さを h/2 と仮定します。\[ p_k=\frac{F_t}{(h/2)l} \]\[ p_k=\frac{25000}{(8/2)\times50} \]\[ p_k=125\ \mathrm{MPa} \]
この例では、
- 平均せん断応力:約41.7 MPa
- 平均面圧:125 MPa
となりました。
ここで「安全かどうか」を断定するには、キー、軸、ハブの材料、熱処理、荷重変動、衝撃、使用頻度、設計基準などが必要です。
したがって、根拠のない「キーの許容面圧は○○MPa」といった固定値を当てはめるのではなく、採用材料と設計基準から許容値を決めます。
面圧だけでなく軸側を見る
キー設計で見落としやすいのが、キーそのものよりもキー溝を加工された軸が弱くなることです。
キー溝を設けると、
- 軸の有効断面が減少する
- 溝底で応力集中が生じる
- 回転曲げ応力とねじり応力が重なる
- フレッティングの起点になり得る
という影響があります。
特に回転軸では、一定方向の横荷重でも軸表面から見れば繰返し曲げとなるため、キー溝底が疲労亀裂の起点になる可能性があります。
したがって、
キーのせん断と面圧が成立したから設計完了、ではありません。
前回扱った軸設計と接続し、キー溝を危険断面候補として疲労評価する必要があります。
キーを長くすれば無制限に強くなるわけではない
基本式だけを見ると、\[ \tau_k\propto\frac{1}{l} \]\[ p_k\propto\frac{1}{l} \]
なので、キーを長くすれば強度が上がるように見えます。
しかし実物では、長さ方向の荷重分布が完全に均一ではありません。
軸・ハブのねじり変形や加工誤差によって端部側へ荷重が偏れば、平均応力だけでは局所状態を表せなくなります。
したがって、
必要長さを計算することと、実際の接触面で荷重が均一に分布することは別問題
です。
高荷重、高サイクル、高信頼性が必要な用途ほど、この区別が重要になります。
半月キーの位置づけ
半月キーは半円状のキーを軸側の円弧状キー溝へ収める形式です。
形状上、組立時にキーが姿勢を調整しやすい特徴があります。
一方で、軸側へ比較的深い溝を設けるため、軸断面への影響を無視できません。
したがって半月キーを選ぶ場合も、
- トルク伝達能力
- 軸径
- キー溝による断面欠損
- 応力集中
- 加工性
- 組立性
を合わせて評価します。
「組みやすいから」という理由だけでキー形式を決めるのではなく、軸の強度とのトレードオフを確認します。
スプラインは複数歯でトルクを伝える
スプラインでは軸外周に複数の歯、ハブ内周に対応する溝を設けます。
基本的な接線力の考え方はキーと同じです。
基準となる荷重作用径を d_m とすれば、\[ F_t=\frac{2T}{d_m} \]
です。
この接線力を複数の歯面で分担します。
理想的に z 枚の歯が完全に均等負担すると仮定すれば、一歯当たりの接線力は概念的に、\[ F_{tooth}=\frac{F_t}{z} \]
となります。
しかし、実際の設計で単純に T/z としてよいとは限りません。
スプラインでは「全歯均等負担」を前提にしない
実際のスプラインには、
- 歯形誤差
- ピッチ誤差
- 芯ずれ
- 軸のたわみ
- ハブの変形
- 歯面の接触状態
- はめあい
- 組立誤差
があります。
そのため全歯が同時に完全な均等荷重を受けるとは限りません。
概念モデルとして、有効に荷重を分担する歯数を z_eff、有効歯面高さを h_eff、有効かみあい長さを l とすれば、平均的な歯面圧モデルは、\[ p_{nom}=\frac{F_t}{z_{eff}h_{eff}l} \]
と表現できます。
ただし、z_eff をどう設定するかを一般式だけで固定するのは危険です。
スプライン形式、精度、はめあい、材料、加工法、荷重状態などによって実荷重分布が変わるため、採用する規格・設計基準・メーカー資料に従って評価します。
インボリュートスプラインの現行ISO体系
直線歯・側面合わせの円筒インボリュートスプラインについて、ISO 4156シリーズの現行版は2021年版です。
ISO 4156-1:2021は一般事項、設計・製造に必要なデータ、限界寸法、公差、製造偏差とはめあいへの影響を扱います。ISOはこの版を2026年に再確認し、現行としています。ISO
ISO 4156-2:2021は幾何形状と検査寸法を規定し、こちらも2026年に再確認されています。ISO
ISO 4156-3:2021は検査に関するデータ、指針、要求事項を扱い、2026年に再確認されています。ISO
注意すべきなのは、古い資料で見かけるISO 4156:1981はすでに廃止されていることです。また2005年版のISO 4156-1/-2/-3も廃止され、2021年版へ置き換えられています。ISO
したがって、新規設計で規格番号だけをコピーする場合は版まで確認する必要があります。
規格寸法と強度計算を混同しない
ISO 4156シリーズは、インボリュートスプラインの幾何、公差、はめあい、検査を扱う重要な規格です。
しかし、
規格寸法にしたこと自体が、使用荷重に対する強度保証ではありません。
設計では別途、
- 伝達トルク
- 荷重分布
- 歯面圧
- 歯元応力
- 軸・ハブ強度
- 疲労
- フレッティング
- 摩耗
- 使用寿命
を確認します。
これはキーでも同じです。
規格は「形状・寸法・公差をどう共有するか」を与えますが、「その機械で何N·mまで安全か」は使用条件を含めて設計者が判断します。
キーとスプラインをどう使い分けるか
両者の選定を概念的に整理すると次のようになります。
| 判断項目 | キー | スプライン |
|---|---|---|
| 構造 | 比較的単純 | 複数歯で構成 |
| 加工 | 比較的容易 | 専用加工・検査が増える |
| トルク分散 | 1本または少数キー | 複数歯へ分散可能 |
| 軸方向摺動 | 構造次第 | 摺動用途へ展開しやすい |
| 芯出し | 別の円筒面等に依存しやすい | 規格化されたセンタリング方式を選べる |
| 荷重分布 | キー側面へ集中 | 複数歯だが均等とは限らない |
| コスト | 一般に低くしやすい | 一般に加工・検査コストが増える |
| 高トルク・高頻度 | 条件次第 | 有力候補になりやすい |
| 保守交換 | キー交換が容易な構造を作りやすい | 軸・ハブ歯面状態の管理が重要 |
単純な低~中程度のトルク伝達で、加工性とコストを優先するならキーは非常に合理的です。
一方、
- 高いトルク密度
- 荷重分散
- 軸方向摺動
- 繰返し着脱
- 高い同軸性要求
などが重要になると、スプラインを検討する価値が高くなります。
ただし「高トルクなら必ずスプライン」というルールにはできません。軸径、ハブ径、スペース、製造設備、寿命、コストを含むシステム判断が必要です。
はめあいとガタは機能要求から決める
トルク伝達部では、ガタが問題になる場合があります。
例えば正逆転を繰り返す機構では、周方向すきまが大きいと、
- 衝撃荷重
- 打音
- 位置決め誤差
- 歯面・キー側面の局所損傷
につながります。
一方、過度に厳しいはめあいにすると、
- 組立困難
- 分解困難
- 熱膨張への感度増加
- 加工コスト増加
を招きます。
したがって「ガタは小さいほどよい」ではなく、
トルク反転、位置決め精度、組立性、温度、保全方法から必要なはめあいを決める
のが正しい考え方です。
フレッティングを見落とさない
キー・スプラインとも、接触面で微小な相対運動が繰り返されるとフレッティングが発生することがあります。
特に、
- 繰返しトルク
- 振動
- 接触圧
- 微小すべり
- 不適切なはめあい
が重なる条件では注意が必要です。
フレッティングは単なる表面変色で終わらず、摩耗、ガタ増大、疲労亀裂の起点へ進展する場合があります。
したがって設計レビューでは、「静的な最大トルクに耐えるか」だけでなく、荷重履歴と微小運動の有無を確認します。
典型的な誤設計
キーのせん断だけを確認する
キーでは面圧が先に支配条件になる場合があります。
せん断と面圧を必ず両方確認します。
キーが安全なら軸も安全と考える
キー溝によって軸断面が欠損し、応力集中も発生します。
軸側の疲労評価を別途行います。
計算で求めたキー長さをそのまま採用する
規格長さ、ハブ長さ、端部形状、荷重分布、加工性を確認する必要があります。
スプラインの全歯が均等に荷重を受けると仮定する
実際には加工誤差や変形があります。
有効歯数・荷重分布の考え方を採用規格や設計基準で確認します。
古い規格番号をそのまま使う
ISO 4156:1981や2005年版は現行版ではありません。2021年版への更新状況がISO公式情報で確認できます。ISO
主な故障モード
| 故障モード | 主な原因 | 設計レビュー |
|---|---|---|
| キーせん断 | 過大トルク、キー長不足 | τ_k、最大トルク |
| キー・溝の面圧損傷 | 接触面積不足、過負荷 | p_k、材料、長さ |
| キー溝起点疲労 | 応力集中、回転曲げ | 軸危険断面、疲労 |
| フレッティング | 微小すべり、振動 | はめあい、荷重履歴 |
| ガタ増加 | 摩耗、反転衝撃 | 周方向すきま、反転頻度 |
| スプライン偏当たり | 芯ずれ、加工誤差、変形 | 精度、支持、歯当たり |
| スプライン歯面摩耗 | 面圧、摺動、潤滑不足 | 面圧、摺動条件 |
| ハブ損傷 | 肉厚不足、応力集中 | ハブ外径、材料、溝形状 |
実務での設計手順
キー・スプラインの設計を再利用可能な手順にすると、次の流れになります。
まず定常トルクだけでなく、
- 起動トルク
- 停止トルク
- 逆転トルク
- 衝撃
- 異常時最大トルク
を整理します。
次に軸径とハブ寸法を決め、トルクから接線力を求めます。
キーの場合は、
- 規格系列からキー断面候補を選ぶ
- せん断条件から必要長さを求める
- 面圧条件から必要長さを求める
- 大きい方を下限とする
- 標準長さとハブ長さへ合わせる
- キー溝を含む軸疲労強度を確認する
- ハブ側も確認する
という流れです。
スプラインの場合は、
- 機能要求からスプライン形式を決める
- 規格系列を選ぶ
- トルクと作用径から接線力を求める
- 荷重分布を考慮して歯面負荷を評価する
- 軸・ハブ・歯面を評価する
- はめあいとセンタリングを決める
- 加工・検査方法を確認する
- 摺動する場合は摩耗・潤滑も確認する
という流れになります。
設計チェックリスト
- 定常トルクだけでなく最大・起動・逆転トルクを確認したか
- トルクから接線力を求めたか
- キーのせん断を確認したか
- キーの面圧を確認したか
- キー長さを規格・ハブ長さと整合させたか
- キー溝による軸の断面欠損を確認したか
- キー溝の応力集中と疲労を確認したか
- ハブ側の強度を確認したか
- 正逆転時のガタ・衝撃を検討したか
- フレッティングの可能性を確認したか
- スプラインで全歯均等負担を無条件に仮定していないか
- スプラインのセンタリング・はめあい方式を機能要求から選んだか
- 軸方向摺動の有無を確認したか
- 加工方法と検査方法を確認したか
- 使用している規格の版と現行性を確認したか
- 規格寸法と強度保証を混同していないか
知識資産化できる項目
キー設計は、入力と判定ロジックを比較的明確に分離できます。
{
  "element_type": "parallel_key",
  "inputs": {
    "shaft_diameter_mm": null,
    "torque_Nmm": null,
    "key_width_mm": null,
    "key_height_mm": null,
    "effective_length_mm": null,
    "allowable_shear_MPa": null,
    "allowable_bearing_pressure_MPa": null
  },
  "equations": {
    "tangential_force": "2*T/d",
    "shear_stress": "2*T/(d*b*l)",
    "bearing_pressure": "4*T/(d*h*l)"
  },
  "constraints": [
    "standard_key_size",
    "hub_length",
    "shaft_fatigue_strength",
    "hub_strength"
  ],
  "failure_modes": [
    "key_shear",
    "bearing_crushing",
    "shaft_keyway_fatigue",
    "fretting",
    "wear",
    "backlash_growth"
  ],
  "outputs": {
    "tangential_force_N": null,
    "shear_stress_MPa": null,
    "bearing_pressure_MPa": null,
    "required_length_mm": null
  }
}
スプラインではさらに、
{
  "element_type": "involute_spline",
  "inputs": {
    "torque_Nmm": null,
    "reference_diameter_mm": null,
    "tooth_count": null,
    "effective_length_mm": null,
    "fit_type": null,
    "standard": null
  },
  "rules": [
    "do_not_assume_equal_tooth_load_without_justification",
    "verify_fit_and_centering",
    "verify_manufacturing_and_inspection_method"
  ],
  "failure_modes": [
    "tooth_surface_wear",
    "fretting",
    "uneven_load_distribution",
    "backlash_growth",
    "shaft_or_hub_fatigue"
  ]
}
特に自動化価値が高いのは、
伝達トルク → 接線力 → 規格断面候補 → せん断判定 → 面圧判定 → 必要長さ → 標準長さ選択 → 軸側危険断面チェック
というキー選定パイプラインです。
スプラインでは、
要求トルク → 機能要求 → 規格系列 → 幾何候補 → 荷重分布モデル → 強度評価 → はめあい → 検査方法
まで構造化できます。
まとめ
キーとスプラインは、どちらも軸とハブの間でトルクを伝える要素ですが、単なる「回り止め」ではありません。
キーでは、
接線力 → せん断 → 面圧 → キー長さ → 軸・ハブ強度
の順で評価します。
スプラインではさらに、
複数歯の荷重分布 → はめあい → センタリング → 加工精度 → 検査
が重要になります。
設計上もっとも重要なのは、
トルク伝達要素単体だけを成立させるのではなく、その要素を設けたことで軸とハブがどう変化するかまで確認すること
です。
キーの計算結果が安全でもキー溝を持つ軸が疲労破壊すれば、機械としては成立しません。同様に、スプラインの歯面面積が十分でも偏当たりやフレッティングが発生すれば長期信頼性は確保できません。
次回は、軸を支持しながら摩擦を低減し、荷重と寿命を結びつける「転がり軸受」を扱います。
参考規格・一次情報
インボリュートスプラインについては、2026年10月6日時点でISO 4156-1:2021、ISO 4156-2:2021、ISO 4156-3:2021が現行で、いずれも2026年に再確認されています。ISO
ISO 4156-1:2021 公式ページ
ISO 4156-2:2021 公式ページ
ISO 4156-3:2021 公式ページ
JISC JIS検索・閲覧案内
なお、平行キーの個別JIS規格番号についてはJISCの公式検索画面自体は確認できましたが、この実行では検索結果から個別規格票の現行版を確実に取得できなかったため、番号・年版を断定していません。設計図面へ規格番号を記載する段階ではJISCで再確認してください。