すべり軸受は「径が合えば使える部品」ではない
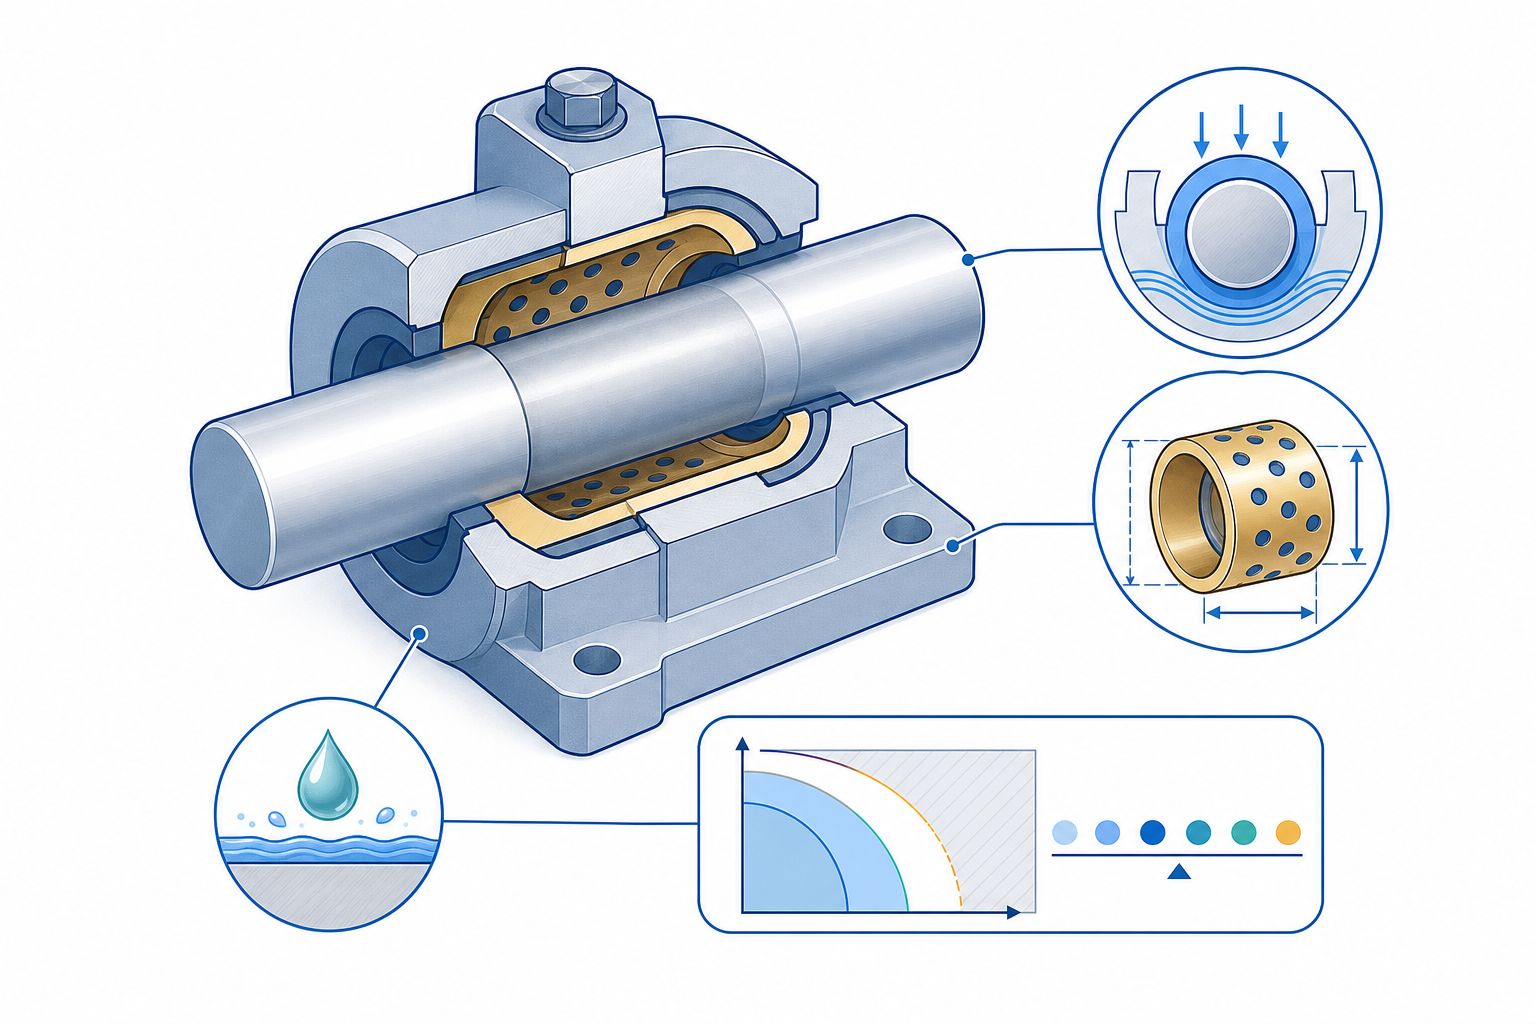
すべり軸受は、軸と軸受面が相対的にすべることで荷重を支持する機械要素です。転動体を持たないため構造を単純・小型にしやすく、材料や潤滑方式によっては無給油化、耐衝撃性、静粛性といった利点も得られます。
一方で、選定を、
軸径30 mm
↓
内径30 mmのブッシュを選ぶ
だけで終えることはできません。
設計で本当に見るべきなのは、
荷重 F
↓
面圧 p
↓
運動形式
↓
すべり速度 v
↓
PV値
↓
材料・潤滑
↓
相手軸
↓
クリアランス
↓
温度・熱膨張
↓
摩耗・寿命
という一連の条件です。
すべり軸受の代表的な選定指標であるPV値も、単独の万能判定値ではありません。GGBの技術資料でも、PVと同時に荷重、速度、運転温度などをそれぞれ製品の推奨上限と比較する考え方が示されています。GGB Bearings
すべり軸受の基本原理
すべり軸受では、軸から加わる荷重を軸受内面の接触領域で受けます。
実際の接触圧力分布は一様ではありませんが、ブッシュの基本選定では、軸径と軸受長さから得られる投影面積を使って平均面圧を評価する方法が広く使われます。
主な設計変数は次のとおりです。
| 記号 | 意味 | 単位例 |
|---|---|---|
| F | ラジアル荷重 | N |
| d | 軸径・ブッシュ内径 | mm、m |
| L | 軸受長さ | mm |
| p | 平均面圧 | N/mm² = MPa |
| v | すべり速度 | m/s |
| n | 回転速度 | min⁻¹ |
| PV | 面圧×すべり速度 | MPa·m/s |
| c | 軸受すきま | mm |
| μ | 摩擦係数 | ― |
| T | 運転温度 | °C |
これらは独立ではありません。
例えば、すきまを小さくすれば位置精度には有利でも、熱膨張によってすきまが消失すれば摩擦・発熱が急増し、焼付きにつながる可能性があります。
まず面圧pを求める
円筒ブッシュの基本的な平均面圧は、投影面積を用いて、\[ p=\frac{F}{dL} \]
で求めます。
dとLをmm、FをNで入力すると、\[ \frac{\mathrm{N}}{\mathrm{mm^2}}=\mathrm{MPa} \]
となるため、pはMPaで得られます。
例えば、
F = 6000 N
d = 30 mm
L = 30 mm
なら、\[ p=\frac{6000}{30\times30} \]\[ p=6.67\ \mathrm{MPa} \]
です。
平均面圧は約6.67 MPaです。
ただし、この値は接触面の最大局部応力を表しているわけではありません。
軸のたわみ、ハウジング変形、ミスアライメント、端部接触などがあれば、実際には一部へ荷重が集中します。
したがって、面圧計算は必要条件ですが、それだけで十分条件にはなりません。
すべり速度vを求める
軸が連続回転する場合、軸表面の周速度をすべり速度として、\[ v=\frac{\pi dn}{60} \]
で求められます。
ここでは、
- d:軸径 m
- n:回転速度 min⁻¹
- v:すべり速度 m/s
です。
先ほどの軸径30 mmを、
d = 0.030 m
n = 120 min⁻¹
で回転させると、\[ v=\frac{\pi\times0.030\times120}{60} \]\[ v\approx0.188\ \mathrm{m/s} \]
となります。
すべり速度は約0.188 m/sです。
ここで注意したいのは、dをmmのまま代入しないことです。
単位をmへ変換しなければ、速度が1000倍ずれます。
PV値とは何か
PV値は、\[ PV=pv \]
で定義される選定指標です。
今回の例では、\[ PV=6.67\times0.188 \]\[ PV\approx1.26\ \mathrm{MPa\cdot m/s} \]
となります。
PV値は単なる「荷重能力」ではありません。
面圧pが高ければ接触部の負担が増え、速度vが高ければ単位時間あたりの摩擦仕事が増えます。その積であるPVは、摩擦発熱や摩耗条件を整理するための実用的な指標として使われます。
GGBもPVを、すべり軸受の有用寿命を判断する指標であると同時に、接触部で生じる発熱の指標として説明しています。GGB Bearings
PV値だけで選定してはいけない
ここは実務上、非常に重要です。
例えば、
許容PV = 1.5 MPa·m/s
計算PV = 1.2 MPa·m/s
だったとしても、それだけで使用可能とは判断できません。
少なくとも、
p ≤ 許容面圧
v ≤ 許容速度
PV ≤ 許容PV
T ≤ 許容温度を個別に確認する必要があります。
なぜなら、
低面圧 × 超高速と、
超高面圧 × 低速では、同じPV値になり得るからです。
しかし実際の故障メカニズムは同じではありません。
高面圧側では塑性変形、ライニング損傷、局部摩耗などが支配的になり、高速側では摩擦発熱や潤滑条件が支配的になることがあります。
したがって設計ルールは、
PVだけ判定ではなく、
p判定
AND
v判定
AND
PV判定
AND
温度判定
AND
使用条件判定
とするのが基本です。
メーカー値で計算例を判定する
メーカー固有値を一般則と混同しないため、ここでは製品選定の例としてGGB DP4を仮候補にします。
GGBが公開しているDP4の乾式条件では、主な公表値として、
- 最大動面圧:140 N/mm²
- 最大すべり速度:2.5 m/s
- 最大PV:1.0 N/mm²·m/s
が示されています。これらはDP4という特定製品の値であり、他のブッシュ材料へ転用してはいけません。GGB Bearings
先ほどの条件は、
p  = 6.67 MPa
v  = 0.188 m/s
PV = 1.26 MPa·m/s
です。
すると、
面圧      6.67 < 140   → 条件内
速度      0.188 < 2.5  → 条件内
PV        1.26 > 1.0   → 条件外
となります。
つまり、面圧と速度を別々に見ると余裕があるのに、PV条件では不適合です。
これがPV確認を行う意味です。
では、回転速度を120 min⁻¹から90 min⁻¹へ下げるとどうなるでしょうか。\[ v=\frac{\pi\times0.030\times90}{60} \]\[ v\approx0.141\ \mathrm{m/s} \]
したがって、\[ PV=6.67\times0.141 \]\[ PV\approx0.943\ \mathrm{MPa\cdot m/s} \]
となります。
この条件なら、公表された乾式最大PV 1.0 MPa·m/sを下回ります。
ただし、これで設計完了ではありません。
温度、相手軸材質、表面粗さ、クリアランス、ハウジング、寿命要求などを続けて確認する必要があります。
材料によって許容条件は大きく変わる
すべり軸受には、非常に多くの材料系があります。
代表的には、
- 金属系
- 焼結含油系
- 樹脂系
- 金属・樹脂複層系
- 繊維強化複合系
などがあります。
NTNは、樹脂軸受に加えて、多孔質焼結体へ油を含浸させた焼結含油軸受を製品化しています。焼結含油軸受では、気孔中の油が運転中に潤滑へ寄与します。NTN
一方、金属バック+焼結層+PTFE系ライニングのような複層軸受では、薄い低摩擦層と高強度バックメタルを組み合わせて荷重支持と摩擦特性を両立させます。例えばGGB DP4も鋼裏金、焼結青銅、PTFE系すべり層からなる複層構造です。GGB Bearings
つまり「樹脂ブッシュ」「メタルブッシュ」という大分類だけでは、許容値を決められません。
許容PV値は材料定数ではない
PV値をヤング率や密度のような普遍的材料定数として扱うのは危険です。
メーカーの公表PVは通常、
- 材料
- 相手軸
- 表面粗さ
- 温度
- 潤滑状態
- 軸受肉厚
- ハウジング
- 運動形式
- 試験方法
などの条件に依存します。
実際、igusの材料資料では、乾式PV値について鋼製相手軸、温度、軸受肉厚などの条件を明示したデータが掲載されています。材料シリーズによってPV値や許容面圧も大きく異なります。Igus
したがって、データベースへ、
material = polymer
max_pv = 1.0
とだけ保存するのは不十分です。
少なくとも、
material_id
manufacturer
product_family
lubrication_mode
counterface_material
temperature
max_pressure
max_velocity
max_pv
test_condition
source_revision
verified_date
程度のコンテキストが必要です。
連続回転と揺動運動は同じではない
すべり軸受では、連続回転だけでなく、
- レバー支点
- リンク機構
- 油圧シリンダのピン支持部
- 建設機械の関節部
のような揺動運動にも多く使われます。
連続回転では軸表面が一方向へ連続して移動しますが、揺動では一定角度を往復します。
そのため、
- 潤滑剤の再分布
- 同じ範囲への繰返し荷重
- 反転時の速度ゼロ
- 境界潤滑状態
- 局部摩耗
などの条件が異なります。
揺動速度を評価するときは、単純に回転数を連続回転式へ代入するのではなく、1サイクル中の実際のすべり距離と時間から速度を定義する方が安全です。
さらにメーカーによって揺動条件の定義や許容値の示し方が異なるため、最終判定では採用候補製品の計算方法に合わせます。
潤滑状態で設計領域が変わる
すべり面の状態は大きく、
- 無潤滑
- 境界潤滑
- 混合潤滑
- 流体潤滑
として考えられます。
油膜が十分形成される流体潤滑では、軸と軸受面の直接接触を大幅に減らせます。
一方、起動・停止時や低速・高荷重条件では油膜形成が不十分となり、境界潤滑側へ移行しやすくなります。
このため、
定常回転中は問題ないのに、起動停止を繰り返す機械では摩耗する
ということが起こります。
特に往復・揺動機構では速度ゼロを通過するため、連続高速回転とは異なるトライボロジーとして考える必要があります。
摩擦発熱を無視しない
すべり軸受の摩擦力を単純化すると、\[ F_f=\mu F \]
です。
摩擦による機械損失は、\[ P_f=F_fv \]
なので、\[ P_f=\mu Fv \]
となります。
例えば、
μ = 0.10
F = 6000 N
v = 0.188 m/s
と仮定すれば、\[ P_f=0.10\times6000\times0.188 \]\[ P_f\approx113\ \mathrm{W} \]
です。
これは単純化した概算ですが、100 W級の発熱源になり得ることが分かります。
ただし摩擦係数μ自体が、荷重、速度、温度、相手材、表面状態、潤滑条件によって変化するため、この式だけで運転温度を確定することはできません。
重要なのは、
PVが高くなるほど熱設計との結び付きが強くなる
と理解することです。
GGBの資料でも、すべり速度による発熱と熱膨張を考慮し、高速域では追加クリアランスが必要になる製品例が示されています。GGB Bearings
クリアランスは組立時ではなく運転時で考える
ブッシュと軸の間には適切なすきまが必要です。
小さすぎれば、
- 熱膨張による締まり
- 摩擦増大
- 発熱
- 焼付き
につながります。
大きすぎれば、
- ガタ
- 衝撃
- 振動
- 位置精度低下
- 端部荷重
- 偏摩耗
につながります。
特に樹脂系材料では、金属軸と熱膨張係数が大きく異なる場合があります。
温度変化による寸法変化の基本式は、\[ \Delta d=\alpha d\Delta T \]
です。
ここで、
- α:線膨張係数 1/K
- d:基準寸法
- ΔT:温度変化 K
- Δd:寸法変化
です。
しかし実際のブッシュでは、ハウジングによる拘束、圧入しめしろ、材料の異方性、吸湿なども影響するため、自由膨張式だけで最終クリアランスを決めることはできません。
メーカーが推奨するハウジング公差・軸公差とセットで検討します。
圧入するとブッシュ内径は変わる
薄肉の巻きブッシュや樹脂ブッシュでは、単体状態の内径だけを測って設計するのは適切でない場合があります。
ハウジングへ圧入すると外径が拘束され、完成内径が変化するからです。
そのため設計上は、
ブッシュ単体寸法
↓
ハウジング寸法
↓
圧入
↓
取付後内径
↓
軸径
↓
運転クリアランス
という順序で考えます。
巻きブッシュについては、ISO 3547シリーズが寸法、試験データ、潤滑穴・溝などを規定しています。ISO 3547-1:2018は2026年10月時点でPublishedの状態で、円筒・フランジ付き巻きブッシュの寸法と呼称を対象としています。ISO 3547-2:2023は外径・内径の試験データを扱います。ISO
潤滑溝は「とりあえず入れる」ものではない
給油式すべり軸受では、潤滑穴や潤滑溝を設ける場合があります。
しかし溝を増やせば必ず良くなるわけではありません。
溝は、
- 潤滑剤供給
- 油の分配
- 異物排出
に役立つ一方、荷重支持面積を減らすことがあります。
したがって、荷重方向と潤滑剤供給位置を考慮して配置します。
巻きブッシュの潤滑穴、溝、くぼみについてはISO 3547-3:2017があり、2022年に確認され、現在版として掲載されています。ISO
相手軸はブッシュの一部と考える
すべり軸受の性能はブッシュ単体では決まりません。
相手軸の、
- 材質
- 硬さ
- 表面粗さ
- 表面処理
- 腐食状態
- 真円度
- 円筒度
が摩擦・摩耗へ直接影響します。
例えばGGB DP4では、乾式運転に対する推奨軸表面粗さとしてRa 0.3~0.5 μmなど、製品固有の推奨条件が公開されています。これは一般的な「ブッシュの標準値」ではなく、DP4のメーカー条件です。GGB Bearings
表面を粗くしすぎれば軸が研磨材のように作用します。
一方で、材料・潤滑方式によっては「鏡面なら必ず最良」とも限りません。
したがって、相手軸仕様もブッシュ選定データに含める必要があります。
長いブッシュほど常に有利とは限らない
面圧式だけを見ると、\[ p=\frac{F}{dL} \]
なので、Lを大きくすれば面圧は下がります。
しかし実機では軸がたわみます。
ブッシュを過度に長くすると、軸とブッシュの角度差によって端部へ荷重が集中し、
平均面圧は低い
↓
端部だけ高面圧
↓
偏摩耗
という状態になることがあります。
したがってLは、単純に「長いほど安全」とは言えません。
軸剛性、支持間隔、ハウジング剛性、調心性を含めて決めます。
代表的な故障モード
| 故障モード | 主な原因 | 設計で確認する項目 |
|---|---|---|
| 摩耗 | 高PV、異物、相手軸不適合 | p、v、PV、粗さ、シール |
| 焼付き | 潤滑不足、すきま消失、発熱 | 潤滑、温度、クリアランス |
| 塑性変形 | 過大面圧、衝撃荷重 | 最大荷重、許容面圧 |
| 偏摩耗 | ミスアライメント、軸たわみ | 軸剛性、取付精度 |
| 異物かみこみ | シール不足、環境汚染 | 防塵、材料、潤滑 |
| クリープ | ハウジング保持不足 | 圧入、公差、固定方法 |
| ライニング損傷 | 過大荷重、取付傷 | 面取り、圧入治具 |
| 熱損傷 | 高速、高摩擦、放熱不足 | PV、温度、放熱 |
故障解析では「ブッシュ材が弱かった」と結論づける前に、荷重経路、軸たわみ、クリアランス、異物、相手軸を確認する必要があります。
よくある誤設計
PVが許容値以下なら使える
PVは重要ですが、p、v、温度などの個別上限も確認します。
無給油ブッシュは摩擦ゼロ
無給油は「潤滑油を外部供給しなくても使用できる設計領域がある」という意味であり、摩擦や摩耗がなくなるわけではありません。
ブッシュを長くすれば面圧が下がるので安全
平均面圧は下がりますが、軸たわみやミスアライメントによる端部接触が増える場合があります。
内径と軸径だけ確認すればよい
圧入後内径、運転温度、材料膨張、吸湿などによって実すきまが変わります。
カタログの許容PVを材料定数として保存する
PV限界は製品と試験条件に依存します。出典、版、温度、潤滑、相手材などを一緒に保存すべきです。
すべり軸受・ブッシュの設計手順
実務では、次のように整理すると選定ロジックへ落とし込みやすくなります。
1. 荷重経路を求める
        ↓
2. 最大荷重・常用荷重・衝撃荷重を分離
        ↓
3. 回転/揺動/往復を分類
        ↓
4. d・Lを仮定
        ↓
5. 面圧pを計算
        ↓
6. すべり速度vを計算
        ↓
7. PVを計算
        ↓
8. 材料候補を抽出
        ↓
9. p・v・PVを個別判定
        ↓
10. 温度条件を確認
        ↓
11. 潤滑方式を確認
        ↓
12. 相手軸仕様を確認
        ↓
13. 圧入後クリアランスを確認
        ↓
14. 熱膨張・吸湿等を確認
        ↓
15. 摩耗寿命・保全性を確認特に重要なのは、計算式とメーカー固有データを分離することです。
面圧式や速度式は一般ロジックとして保持できますが、許容p、許容v、許容PV、推奨粗さなどは外部データとして扱う方が保守しやすくなります。
設計チェックリスト
荷重・運動
- 常用荷重と最大荷重を分けたか
- 衝撃荷重を確認したか
- 回転、揺動、往復を区別したか
- ミスアライメントを考慮したか
- 軸たわみを確認したか
基本計算
- 投影面積dLを確認したか
- 面圧pを計算したか
- 単位系を統一したか
- すべり速度vを計算したか
- PV値を計算したか
- p、v、PVをそれぞれ個別判定したか
材料・潤滑
- 給油/無給油条件を明確にしたか
- 温度範囲を確認したか
- 相手軸材質を確認したか
- 軸表面粗さ・硬さを確認したか
- 水、薬品、粉塵などの環境条件を確認したか
寸法・クリアランス
- ハウジング公差を確認したか
- 圧入後内径を考慮したか
- 軸公差を確認したか
- 運転温度でのクリアランスを確認したか
- 樹脂の場合は熱膨張・吸湿の影響を確認したか
故障・保全
- 摩耗量または寿命要求を定義したか
- 焼付きリスクを確認したか
- 異物侵入対策を確認したか
- ブッシュ交換方法を考慮したか
- 相手軸を損傷した場合の保全コストを考慮したか
知識資産化できる項目
すべり軸受は、計算ロジックとメーカーDBを分離すれば高い再利用性を持たせられます。
一般化できる入力は、
{
  "load": {
    "radial_N": 6000,
    "peak_N": null
  },
  "geometry": {
    "shaft_diameter_mm": 30,
    "bearing_length_mm": 30
  },
  "motion": {
    "type": "continuous_rotation",
    "speed_rpm": 120
  },
  "environment": {
    "temperature_C": 25,
    "lubrication": "dry",
    "contamination": "normal"
  }
}
と整理できます。
計算結果は、
{
  "calculated": {
    "projected_pressure_MPa": 6.67,
    "sliding_velocity_m_s": 0.188,
    "pv_MPa_m_s": 1.26
  }
}
のように分離できます。
一方、メーカー固有データは、
{
  "material_id": "manufacturer-product-id",
  "manufacturer": "example",
  "limits": {
    "max_pressure_MPa": null,
    "max_velocity_m_s": null,
    "max_pv_MPa_m_s": null,
    "max_temperature_C": null
  },
  "conditions": {
    "lubrication": null,
    "counterface": null,
    "shaft_roughness_Ra_um": null
  },
  "source": {
    "document": null,
    "revision": null,
    "verified_date": null
  }
}
として外部化します。
判定ロジックは概念的に、
pressure_ok = p <= material.max_pressurevelocity_ok = v <= material.max_velocitypv_ok = p * v <= material.max_pvtemperature_ok = temperature <= material.max_temperaturecandidate_ok = ( pressure_ok and velocity_ok and pv_ok and temperature_ok)のようにできます。
ただし実用ツールでは、さらに、
運動形式
潤滑
相手軸
クリアランス
温度
環境
寿命
を判定条件へ追加します。
この構造にしておけば、将来メーカー資料が改訂されても計算コードを書き換えず、材料DBだけ更新する構成へ発展させられます。
まとめ
すべり軸受の基本計算は、\[ p=\frac{F}{dL} \]\[ v=\frac{\pi dn}{60} \]\[ PV=pv \]
という比較的単純な式から始まります。
しかし設計判断は、
面圧
+
速度
+
PV
+
運動形式
+
潤滑
+
相手軸
+
クリアランス
+
熱
+
摩耗
の組合せです。
特にPV値を「これ以下なら安全」という単独の許容値として扱わず、p、v、PV、温度その他の製品条件を同時に満たすか確認することが重要です。メーカー一次資料でもこの考え方が明示されています。GGB Bearings
また、巻きブッシュの寸法体系についてはISO 3547-1:2018が2026年10月時点でPublished、ISO 3547-2:2023が外径・内径試験データを、ISO 3547-3:2017が潤滑穴・溝・くぼみを扱っています。ISO
すべり軸受は「径の合うブッシュ」ではなく、摩擦・摩耗・熱を制御しながら荷重を支持するトライボロジー要素として選定するのが設計上の本質です。
参考規格・一次資料
- ISO 3547-1:2018 — Plain bearings — Wrapped bushes — Part 1: Dimensions。2026年10月時点でPublished。ISO
- ISO 3547-2:2023 — Plain bearings — Wrapped bushes — Part 2: Test data for outside and inside diameters。ISO
- ISO 3547-3:2017 — Plain bearings — Wrapped bushes — Part 3: Lubrication holes, grooves and indentations。ISO
- NTN すべり軸受 製品・技術情報 — 樹脂軸受、焼結含油軸受などの構造・用途。
- GGB DP4 技術仕様 — 面圧、速度、PV、温度、相手軸条件などの製品固有データ。
- igus iglide 材料データ — 材料別PV、面圧、摩擦、熱特性の比較データ。