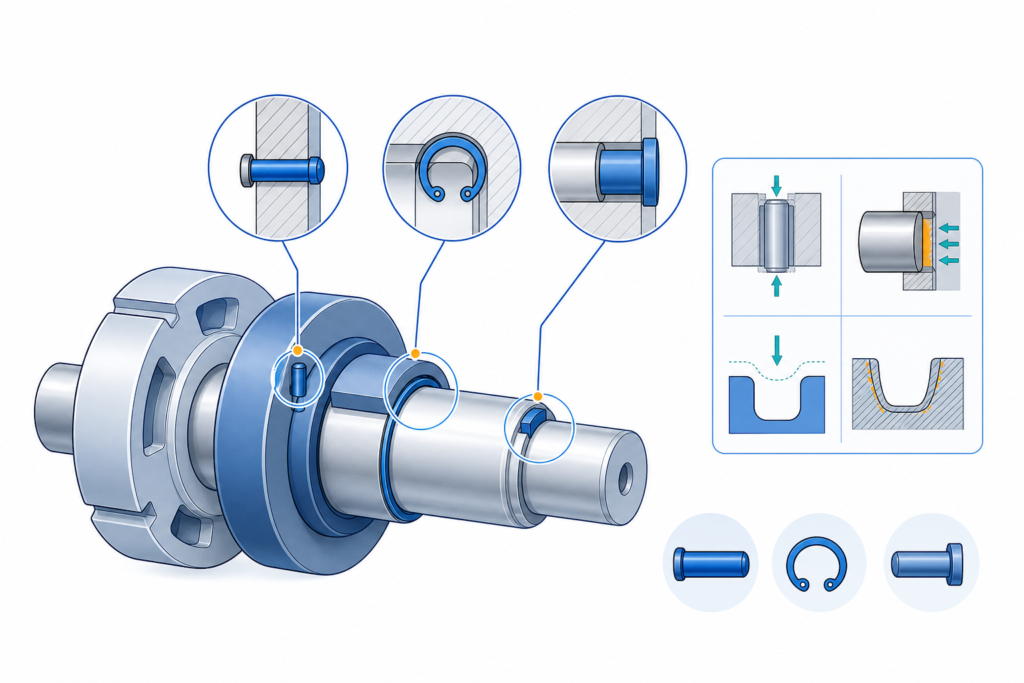
ピンと止め輪は何を受け持つ部品なのか
機械の位置決めには、同じ「小さな標準部品」でも異なる責務がある。位置決めは部品間の相対位置・再現性を定めること、荷重伝達はせん断力・面圧を継続して受けること、抜け止めは部品の軸方向移動を制限することである。これらを混同すると、組み立てられても運転中にピン穴が長穴化したり、止め輪が溝から外れたりする。
例えば、ボルトで締結したフランジにダウエルピンを追加した場合、ボルトの摩擦接合で横荷重を受ける設計と、ピンを当てて横荷重を受ける設計では、負担経路も許容すべりも異なる。「ピンが入っているから横荷重はすべてピンが受ける」も、「ボルトがあるからピンには荷重がかからない」も、荷重経路を定義しなければ成立しない。
本稿では、平行ピン、ダウエルピン、テーパピン、スプリングピン、割りピン、軸用・穴用止め輪を、責務、強度、加工、公差、分解性から選定する。
要素別の原理と選定範囲
| 要素 | 主な責務 | 原理・特長 | 選定時の要注意点 |
|---|---|---|---|
| 平行ピン | 位置決め、ヒンジ軸、限定的な荷重伝達 | 円筒面で位置を拘束 | はめあい・抜け止め・穴面圧を別途確認 |
| ダウエルピン | 高い位置再現性、基準位置決め | 硬化した精密円筒ピン | 相手穴公差、硬いピンによる穴損傷 |
| テーパピン | 位置決め、固定、再組立時の再現 | テーパ面で密着・保持 | 対応リーマ加工、挿入方向、抜き取り経路 |
| スプリングピン | 簡易固定、位置保持、衝撃を受ける結合 | 弾性変形で穴に保持 | 中空断面の強度、隙間による曲げ、疲労 |
| 割りピン | ナット・軸端等の抜け止め | 穴に通して脚を曲げる | 主荷重部材ではない、再使用原則回避 |
| C形・E形止め輪 | 軸・穴内の軸方向保持 | 溝に掛かりスラストを受ける | 輪の強度と溝の変形、遠心力、面取り |
平行ピンとダウエルピンの違い
平行ピンは円筒状という形状の総称として使われるが、規格では材料・硬化状態が区別される。JIS B 1354:2012は平行ピン、JIS B 1355:2012は硬化したダウエルピンを扱う。ISO 2338:1997とISO 8734:1997もそれぞれ対応する領域を規定する。硬化ピンへの置換は、単に「強度が上がる」変更ではない。相手穴の摩耗、圧入時の損傷、加工方法も変わる。
位置決めの設計では、2本のピンを無条件に両方「丸穴・きついはめあい」にしない。穴ピッチ誤差や熱膨張を吸収できず組立不能になり得る。代表的には一方を基準穴、もう一方を長穴・ダイヤピン等で回転拘束に必要な自由度だけ制限する。ただし、荷重伝達まで担う場合は接触方向・隙間を含めて評価する。
スプリングピンは中実ピンと同じ計算でよいか
溝付き・巻き型スプリングピンは弾性保持が利点だが、中実丸棒の断面積を使って強度を断定してはいけない。製品固有の断面、熱処理、せん断試験条件に基づくメーカー公表値を用いる。部品間の隙間が大きいとピンは純せん断ではなく曲げを受け、試験上のせん断耐力より実力が低下し得る。
止め輪は「軸方向ストッパ」であって「軸受」ではない
止め輪は軸方向の移動制限に有効だが、回転部品の軸方向推力を長期間受ける場合には、荷重頻度・衝撃・接触面の面取り・溝母材の変形を考える。位置決め用の肩、スペーサ、スラスト軸受、ナット等が適切な場合もある。
設計変数と単位系
| 記号 | 意味 | 単位 |
|---|---|---|
| F | 接合部へ作用する横荷重 | N |
| F_a | 止め輪に作用する軸方向荷重 | N |
| d | 中実ピン直径 | mm |
| n | せん断面数(単純せん断1、二面せん断2) | - |
| t_c | 中央部材の板厚・ピン接触長 | mm |
| t_o | 外側部材1枚の板厚・ピン接触長 | mm |
| p | ピン穴の平均投影面圧 | N/mm² = MPa |
| e | 穴中心から荷重方向の自由端までの距離 | mm |
| D_s | 溝加工前の軸直径 | mm |
| D_g | 止め輪溝底の軸直径 | mm |
| h_g | 止め輪溝の半径方向深さ | mm |
| t_r | 止め輪の軸方向厚さ | mm |
| R_y | 溝母材の降伏強さ(採用条件下) | N/mm² |
| K | メーカー式で指定する安全係数 | - |
寸法はmm、力はN、応力・面圧はN/mm²(MPa)で統一する。実機では最大荷重、繰返し荷重、衝撃荷重、組立荷重を分けて記録する。定格荷重だけでピン径や止め輪を決めない。
ピンの強度評価:せん断、面圧、端部破壊
中実ピンの単純せん断・二面せん断
ピン断面が円形で、荷重がせん断面に均等に分担され、曲げを無視できると仮定した平均せん断応力は、
$$ A=\frac{\pi d^2}{4} $$
$$ \tau_{\mathrm{avg}}=\frac{F}{nA}=\frac{4F}{n\pi d^2} $$
となる。$n=1$ が単純せん断、$n=2$ が二面せん断である。式の次元はN/mm²。これは平均応力の一次評価であり、穴のガタ、偏心、接触剛性、ピンの曲げ、疲労を含まない。実際の二面せん断でも左右の反力が等しくない場合は面ごとに荷重を求める。
ピン穴の投影面圧
部材とピンの平均接触面圧を、直径と接触長の投影面積で近似する。
$$ p=\frac{F_i}{dt_i} $$
ここで $F_i$ は対象部材に作用する荷重、$t_i$ は有効接触長である。対称な三枚重ね二面せん断なら、中央部材は $F_i=F$、外側部材の各1枚は $F_i=F/2$ と近似できる。
$$ p_c=\frac{F}{dt_c},\qquad p_o=\frac{F/2}{dt_o} $$
面圧の評価対象はピンだけではなく、穴側の材料・板厚・表面硬さ・繰返し接触である。穴が楕円化する条件では、ピン本体のせん断に余裕があっても設計は不成立になる。
穴端部のせん断抜け・引張破断
穴が端面に近いと、端部の二つのせん断面から材料が引き裂かれる。穴中心から端面までを $e$、ピン径を $d$、板厚を $t$ とした単純化モデルでは、
$$ \ell=e-\frac{d}{2} $$
$$ \tau_{\mathrm{edge}}\approx\frac{F_i}{2\ell t} $$
で端部せん断の平均値を見積もれる。これは直線状の二面せん断経路を仮定した予備計算で、実際には穴の変形、縁の曲げ、端面形状、ネット断面引張、疲労も確認する。$\ell\leq0$ は幾何学的に不成立である。端部距離の一律な許容倍数を、この式だけから規格値として主張してはいけない。
穴のガタとピンの曲げ
板間に隙間がある、ピンが長く突出する、接触幅が短い場合、せん断面間に曲げモーメントが発生する。ピンを単純な梁として見積もる場合は、支持条件と反力位置を別途モデル化する。中実丸棒の曲げ断面係数は、
$$ Z=\frac{\pi d^3}{32} $$
であり、曲げ応力は $\sigma_b=M/Z$。せん断応力との組合せ、切欠き、疲労は設計条件に応じて評価する。スプリングピンへこの中実断面式を流用しない。
代表計算:12 kNの横荷重を受ける二面せん断ピン
設計条件
3枚重ねのブラケットを中実ピンで結合する。中央板が荷重12 kNを受け、左右の外側板が各6 kNを負担すると仮定する。板間の隙間は十分小さく、偏心・衝撃・疲労はこの一次計算に含めない。
| 入力 | 値 | 備考 |
|---|---|---|
| 設計横荷重 F | 12,000 N | 静的な仮定値 |
| せん断面数 n | 2 | 対称な三枚重ね |
| 中央板厚 t_c | 10 mm | 接触長の近似 |
| 外側板厚 t_o | 6 mm | 各1枚 |
| 端部距離 e | 18 mm | 全部材で同一と仮定 |
| せん断応力の仮設計限界 | 100 MPa | 規格・材料値ではない |
| 穴面圧の仮設計限界 | 120 MPa(中央)、100 MPa(外側) | 規格・材料値ではない |
ここに置いた設計限界は計算手順の説明専用であり、実材料の許容応力ではない。 実設計では材質、熱処理、温度、疲労、必要安全率から決め直す。
候補径8 mmの評価
$$ A_8=\frac{\pi\times8^2}{4}=50.265\ \mathrm{mm^2} $$
$$ \tau_8=\frac{12000}{2\times50.265}=119.37\ \mathrm{MPa} $$
$$ p_{c,8}=\frac{12000}{8\times10}=150.0\ \mathrm{MPa} $$
$$ p_{o,8}=\frac{6000}{8\times6}=125.0\ \mathrm{MPa} $$
直径8 mmは、仮設計限界に対してせん断・中央面圧・外側面圧のすべてが不適合である。
候補径12 mmの評価
$$ A_{12}=\frac{\pi\times12^2}{4}=113.097\ \mathrm{mm^2} $$
$$ \tau_{12}=\frac{12000}{2\times113.097}=53.05\ \mathrm{MPa} $$
$$ p_{c,12}=\frac{12000}{12\times10}=100.0\ \mathrm{MPa} $$
$$ p_{o,12}=\frac{6000}{12\times6}=83.33\ \mathrm{MPa} $$
端部の残り長さは $\ell=18-12/2=12\ \mathrm{mm}$。中央板の端部せん断平均値は、
$$ \tau_{\mathrm{edge},c}=\frac{12000}{2\times12\times10}=50.0\ \mathrm{MPa} $$
外側板1枚の端部せん断平均値は、
$$ \tau_{\mathrm{edge},o}=\frac{6000}{2\times12\times6}=41.67\ \mathrm{MPa} $$
となる。端部せん断に対する許容値は未設定なので、端部破壊は未判定である。
| 評価項目 | 8 mm | 12 mm | 判定の考え方 |
|---|---|---|---|
| ピン平均せん断 | 119.37 MPa | 53.05 MPa | 仮限界100 MPa |
| 中央穴平均面圧 | 150.0 MPa | 100.0 MPa | 仮限界120 MPa |
| 外側穴平均面圧 | 125.0 MPa | 83.33 MPa | 仮限界100 MPa |
| 中央端部平均せん断 | - | 50.0 MPa | 許容値未設定 |
| 外側端部平均せん断 | - | 41.67 MPa | 許容値未設定 |
設計判断:12 mmを次段階の候補とする。ただし、強度合格・製品選定完了とはしない。 材料・穴公差・ピンの曲げ・荷重変動・端部強度・組立スペース・公差連鎖・保全性を検証して初めて採用できる。
止め輪の設計:輪の強度と溝の強度を分ける
何が壊れるのか
止め輪の軸方向荷重容量は、輪そのもののせん断・変形だけでは決まらない。溝の側壁が塑性変形して輪が傾き、溝から乗り上げる場合がある。保持部品の大きな面取り、軸端に近すぎる溝、振動、回転時の遠心力も抜けの原因となる。
メーカーの製品系列に対しては、輪の許容スラストと溝母材側の許容スラストの小さい方を使い、さらに動的荷重・偏荷重・回転速度の制約を確認する。JIS B 2804:2010は止め輪の種類・特性を規定するが、規格寸法だけで任意の荷重に対する安全を保証するものではない。
溝による軸の断面低下
直径 $D_s$ の中実軸に溝底直径 $D_g$ の溝を設けると、軸方向荷重を受ける最小断面積は、
$$ A_g=\frac{\pi D_g^2}{4} $$
となる。溝加工前との断面積比は、
$$ \frac{A_g}{A_s}=\left(\frac{D_g}{D_s}\right)^2 $$
である。また円形中実断面の曲げ断面係数比は、
$$ \frac{Z_g}{Z_s}=\left(\frac{D_g}{D_s}\right)^3 $$
となる。ただし溝底の応力集中はこの比に含まれない。繰返し曲げ・ねじりを受ける軸では切欠き係数、表面状態、溝位置、疲労強度を別途評価する。
例えば $D_s=25.0\ \mathrm{mm}$、$D_g=23.5\ \mathrm{mm}$ と仮定すると、
$$ \frac{A_g}{A_s}=\left(\frac{23.5}{25.0}\right)^2=0.8836 $$
$$ \frac{Z_g}{Z_s}=\left(\frac{23.5}{25.0}\right)^3=0.8306 $$
軸方向の断面積は約11.64%、曲げ断面係数は約16.94%低下する。 同じ曲げモーメントなら、応力集中を無視した名目曲げ応力だけでも約20.4%増加する。止め輪の溝は「小さな加工」ではなく、軸の強度設計に影響する。
メーカー式を使う場合の限定条件
例としてSmalley社が公開する特定の止め輪系列の設計説明では、溝の塑性変形に基づく許容スラストを次の形で扱う。
$$ F_{g,\mathrm{allow}}=\frac{\pi D_s h_g R_y}{K} $$
$D_s$ と $h_g$ はmm、$R_y$ はN/mm²なので結果はNとなる。これは同社の設計モデルの紹介であり、すべてのJIS C形・E形止め輪へそのまま適用できる普遍式ではない。輪の種類、溝形状、面取り、偏荷重、動荷重、材料、メーカー指定係数を確認する。
仮に $D_s=25\ \mathrm{mm}$、$h_g=(25-23.5)/2=0.75\ \mathrm{mm}$、$R_y=250\ \mathrm{MPa}$、$K=2$ とすると、
$$ F_{g,\mathrm{allow}}=\frac{\pi\times25\times0.75\times250}{2}\approx7363\ \mathrm{N} $$
となる。ただしこの7.36 kNは仮想溝の計算値にすぎず、実在の止め輪の許容荷重ではない。輪側の許容値、適用寸法、実際の材料強さ、軸端距離、動的条件を照合しない限り採用判定はできない。
位置決め・抜け止めの設計手順
flowchart TD
  A[機能と荷重方向を定義] --> B{主な責務}
  B -->|位置再現性| C[ダウエル・平行・テーパピン]
  B -->|横荷重伝達| D[ピンせん断・穴面圧・曲げ]
  B -->|軸方向保持| E[止め輪・肩・ナット等]
  C --> F[穴公差・拘束自由度・分解性]
  D --> G[端部破壊・疲労・荷重経路]
  E --> H[輪耐力・溝変形・軸強度]
  F --> I[製品資料・実機条件と照合]
  G --> I
  H --> I
  I --> J[組立検証・レビュー・採用判断]
手順1:責務と荷重経路を明文化する
まず、部品に「位置決め」「せん断荷重伝達」「回転軸」「軸方向保持」のどの機能を持たせるか決める。複数機能を兼ねる場合は各機能の評価式と故障モードを別々に記録する。
手順2:公差・加工・組立を設計する
ピンと穴の公差域、圧入代、基準面、穴ピッチ、熱膨張差を決める。現場でリーマ仕上げするか、単品加工で互換性を確保するかも重要である。止め輪は専用工具が入る空間、挿入時の過拡径、分解時の取り外し方向を図面で確認する。
手順3:強度と使用条件を照合する
中実ピンはせん断・面圧・端部破壊・曲げを、スプリングピンはメーカーの試験値と実機隙間を、止め輪は輪と溝の荷重容量、溝による軸強度低下、回転速度を確認する。油圧機器のように圧力脈動・衝撃・振動がある場合は静的計算だけで済ませない。
手順4:組立・保守試験で閉じる
位置再現性、挿入力、抜去力、再組立後のガタ、端面損傷、止め輪の着座を確認する。分解整備が前提なら、交換可能なピンやめねじ付きダウエルピン等を検討する。ピンや止め輪を繰り返し脱着してよいかは製品仕様で判定する。
実務で起こりやすい誤設計と故障モード
| 故障モード | 典型原因 | 兆候・検出 | 対策・設計レビュー |
|---|---|---|---|
| ピンのせん断破断 | 過荷重、面数の誤認 | 破断、急な位置ずれ | 荷重経路、面数、動的荷重を再評価 |
| ピンの曲げ・疲労 | 板間隙間、偏心、長い突出 | 曲がり、疲労き裂 | 支持位置・隙間・曲げ応力を評価 |
| 穴のつぶれ・長穴化 | 高面圧、柔らかい母材 | ガタ増大、異音 | 穴面圧、ブッシュ、接触長を検討 |
| フレッティング | 微小すべり、振動 | 赤茶色・黒色の摩耗粉 | 荷重経路、はめあい、締結剛性を改善 |
| 圧入時の割れ | 過大しめしろ、薄肉 | 穴周囲の割れ | 材料・穴径・端距離・圧入力を確認 |
| 止め輪の脱落 | 溝変形、誤組付け、遠心力 | 輪の浮き、軸方向ガタ | 溝・輪両方の耐力、回転数、着座を確認 |
| 溝底からの軸疲労破壊 | 断面減少、切欠き | 溝底起点のき裂 | 軸の疲労・応力集中・溝位置を再検討 |
| 整備時の損傷 | 抜き取り経路不足、再使用 | 傷、変形、脱落 | 工具スペース、交換部品を図面指示 |
よくある混同: 割りピンは割りナット等の回り止め・抜け止めに使うもので、主せん断荷重を常時受ける構造ピンの代用品ではない。また止め輪は、荷重方向が逆転する場合に片側だけで両方向を拘束できるとは限らない。
規格と一次資料の照合
2026年10月15日時点で公開されている規格情報・メーカー資料を照合した。下表の規格は主として形状・寸法・材料等の仕様を扱い、個別機械の疲労寿命や安全率を自動的に保証するものではない。
| 資料 | 対象 | 確認結果・使い方 |
|---|---|---|
| JIS B 1354:2012 | 平行ピン | 日本規格協会の公開情報で有効を確認 |
| JIS B 1355:2012 | ダウエルピン | 2026年版JIS目録で掲載確認、詳細寸法は規格本文照合 |
| JIS B 2808:2013 | スプリングピン | 日本規格協会の公開情報で有効を確認 |
| JIS B 1351:1987 | 割りピン | 日本規格協会の公開情報で有効を確認 |
| JIS B 2804:2010 | 止め輪 | 日本規格協会プレビュー・メーカー製品資料で対象を確認。最新版の発行状況は購入前に再確認 |
| ISO 2338:1997 | 非硬化平行ピン | ISO公開情報で2023年再確認・現行版と表示 |
| ISO 8734:1997 | 硬化ダウエルピン | ISO公開情報で2023年再確認・現行版と表示 |
| ISO 8752:2009 | 溝付きスプリングピン(重荷重用) | ISO公開情報で2024年再確認・現行版と表示 |
| SPIROL技術資料 | ピンの保持・せん断試験条件 | メーカー固有の穴条件・試験条件を区別 |
| Smalley技術資料 | 止め輪と溝の荷重容量 | 製品系列依存の式・係数を区別 |
一次情報へのリンク:
- 日本規格協会:JIS B 1354:2012
- 日本規格協会:JIS B 2808:2013
- 日本規格協会:JIS B 1351:1987
- 日本規格協会:JIS B 2804:2010 プレビュー
- ISO:ISO 2338:1997
- ISO:ISO 8734:1997
- ISO:ISO 8752:2009
- SPIROL:中実ピンの製品・取付技術
- SPIROL:せん断試験と隙間の影響
- Smalley:止め輪と溝の荷重容量
規格の寸法表・許容差・材質の詳細は著作権保護された原文または正規のメーカー仕様書で確認する。JISとISOの対応は必ずしも完全一致ではない。JIS B 2804:2010の直近の再確認日は今回の公開情報だけでは確定していない。
設計チェックリスト
- ☐ 部品ごとに「位置決め」「荷重伝達」「抜け止め」の責務を明記した。
- ☐ 荷重方向、最大値、衝撃、繰返し回数、荷重反転を定義した。
- ☐ ピンのせん断面数と各部材への反力を確認した。
- ☐ 中実ピンの平均せん断応力・穴面圧・端部強度を評価した。
- ☐ 隙間・偏心がある場合、ピンの曲げと疲労を評価した。
- ☐ スプリングピンの強度は該当製品のメーカー値で照合した。
- ☐ 穴公差、ピン公差、穴ピッチ、公差連鎖、熱膨張を検証した。
- ☐ 二本ピンによる過拘束と組立不能を回避した。
- ☐ 止め輪の許容スラストと溝側の許容スラストを両方確認した。
- ☐ 止め輪溝による軸断面低下・切欠き疲労を評価した。
- ☐ 回転数、偏荷重、面取り、溝端距離、着座状態を確認した。
- ☐ 組立工具・抜去工具・交換部品・再使用可否を図面に反映した。
- ☐ 規格の版、製品番号、未判定事項、検証責任者を記録した。
知識資産化できる項目
設計判断を再利用するには、計算式と製品固有の許容値を別データとして保存する。特に「計算できた」と「安全と判定した」を混同しないため、未判定を明示的な状態として扱う。
JSONの最小データモデル
{
  "element_type": "solid_pin_double_shear",
  "inputs": {
    "force_n": 12000,
    "pin_diameter_mm": 12,
    "shear_planes": 2,
    "center_thickness_mm": 10,
    "outer_thickness_mm": 6,
    "edge_distance_mm": 18
  },
  "equations": ["mean_shear", "bearing_center", "bearing_outer", "edge_shear"],
  "assumed_limits_mpa": {"shear": 100, "bearing_center": 120, "bearing_outer": 100},
  "outputs": {
    "mean_shear_mpa": 53.05,
    "bearing_center_mpa": 100.0,
    "bearing_outer_mpa": 83.33,
    "edge_shear_center_mpa": 50.0
  },
  "status": {
    "illustrative_static_checks": "pass",
    "edge_strength": "not_evaluated",
    "fatigue": "not_evaluated",
    "fit_and_installation": "not_evaluated",
    "product_selection": "not_evaluated"
  },
  "standards": ["JIS B 1354:2012", "JIS B 1355:2012"],
  "failure_modes": ["pin_shear", "hole_bearing", "edge_tearout", "pin_bending", "fretting"],
  "review_checks": ["load_path", "clearance", "hole_tolerance", "edge_margin", "fatigue"]
}
Python計算ロジック:入力と判定を分離
from dataclasses import dataclass
from math import pi


@dataclass(frozen=True)
class PinJoint:
    force_n: float
    diameter_mm: float
    shear_planes: int
    center_thickness_mm: float
    outer_thickness_mm: float
    edge_distance_mm: float


def calculate_pin_joint(j: PinJoint) -> dict[str, float]:
    if min(j.force_n, j.diameter_mm, j.center_thickness_mm,
           j.outer_thickness_mm) <= 0 or j.shear_planes < 1:
        raise ValueError("荷重・寸法・せん断面数は正値で指定する")
    ligament = j.edge_distance_mm - j.diameter_mm / 2
    if ligament <= 0:
        raise ValueError("端部の残り長さが正でない")
    if j.shear_planes != 2:
        raise ValueError("面圧分担は対称な二面せん断モデル専用")

    area = pi * j.diameter_mm**2 / 4
    return {
        "mean_shear_mpa": j.force_n / (j.shear_planes * area),
        "bearing_center_mpa": j.force_n / (
            j.diameter_mm * j.center_thickness_mm),
        "bearing_outer_mpa": (j.force_n / 2) / (
            j.diameter_mm * j.outer_thickness_mm),
        "edge_shear_center_mpa": j.force_n / (
            2 * ligament * j.center_thickness_mm),
        "edge_shear_outer_mpa": (j.force_n / 2) / (
            2 * ligament * j.outer_thickness_mm),
    }


if __name__ == "__main__":
    joint = PinJoint(12000, 12, 2, 10, 6, 18)
    result = calculate_pin_joint(joint)
    assert abs(result["mean_shear_mpa"] - 53.05165) < 0.001
    assert abs(result["bearing_center_mpa"] - 100.0) < 1e-9
    assert abs(result["bearing_outer_mpa"] - 83.33333) < 0.001
    assert abs(result["edge_shear_center_mpa"] - 50.0) < 1e-9
    print(result)
この関数が返すのは計算値だけである。許容値、材料データ、疲労係数、実製品の寸法公差は別テーブルに置き、pass / fail / not_evaluated を判定器側で返す。将来は同じ入力モデルをCSV、DB、CAD穴加工指示、設計レビュー表に接続できる。
次回は、リニアガイドとボールねじを対象に、荷重、寿命、剛性、精度、予圧の連成を扱う。