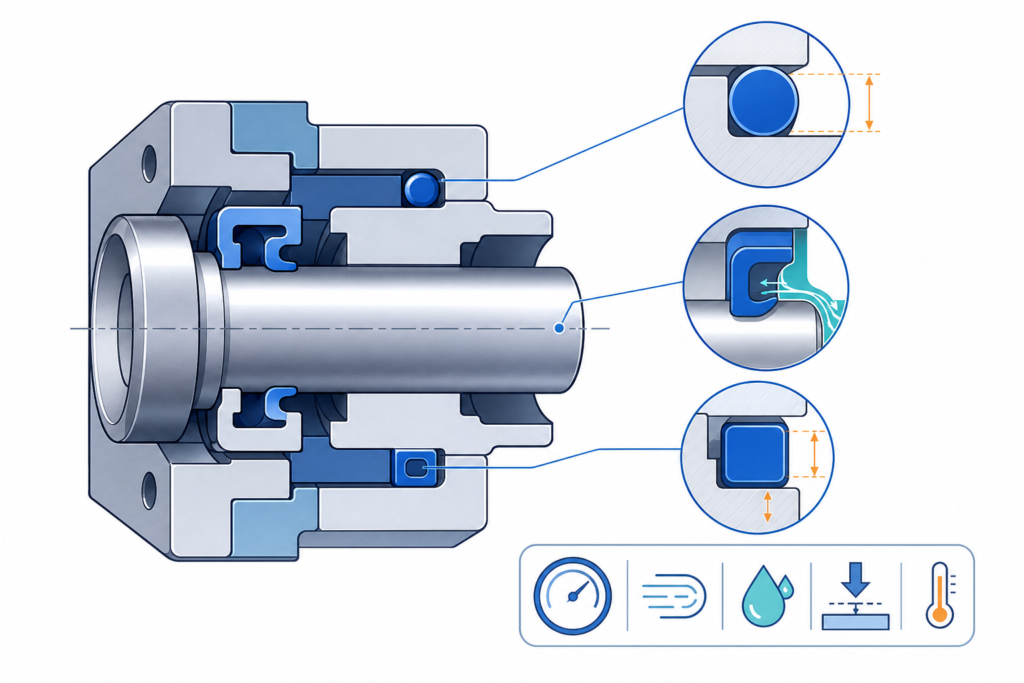
シール設計は「漏れを止める」だけでは成立しない
Oリング、オイルシール、パッキンは、いずれも流体の境界を維持する機械要素である。しかし、静止面の密封、回転軸の密封、往復動シリンダの密封では、成立させる物理条件が異なる。
シール設計の目的は、許容漏れ量を満たすと同時に、圧力・温度・摺動速度・摩擦・摩耗・組立性・保全性を成立させることである。接触圧を上げれば常に良いわけではない。過大な締め代は発熱、摺動抵抗、摩耗、早期の圧縮永久ひずみにつながる。
この記事では、一般産業機械の油圧・潤滑系を想定し、Oリングの静的溝設計を数値例で検証する。回転軸用オイルシールと油圧シリンダ用パッキンは、同じ「シール」という名前でも別の選定ロジックとして整理する。
原理:静的・回転・往復動で密封機構が違う
| 形式 | 代表用途 | 密封原理 | 主な設計支配因子 | 典型的な故障 |
|---|---|---|---|---|
| Oリング(静的) | フランジ、プラグ、油路接続 | 初期つぶしによる接触圧と流体圧による自己増圧 | つぶし率、充填率、隙間、材料、圧力 | 押出し、へたり、膨潤 |
| Oリング(動的) | 低速往復・揺動部の一部 | 弾性接触+圧力作用 | 摩擦、ねじれ、潤滑、速度 | スパイラル損傷、摩耗 |
| オイルシール | 回転軸・ギヤボックス | リップの接触圧と油膜・微小な流体力学的作用 | 周速、軸表面、偏心、温度、圧力 | リップ焼付き、偏摩耗、漏れ |
| ロッド/ピストンパッキン | 油圧シリンダ | リップまたは複合シールの初期接触と圧力による密封 | 圧力、摺動速度、表面、案内精度 | 押出し、摩耗、スティックスリップ |
静的Oリングをそのまま高速回転軸に流用しない。 回転軸には油膜形成、リップ追従性、発熱、軸の振れを評価する専用の回転用シールが必要になる。
シール形式の初期選定フロー
flowchart TD
  A[密封対象と運動条件を定義] --> B{相対運動はあるか}
  B -->|なし| C[静的Oリングまたはガスケットを検討]
  B -->|回転| D[回転用オイルシールを検討]
  B -->|往復| E[ロッド・ピストンパッキンを検討]
  C --> F[つぶし率・充填率・隙間を確認]
  D --> G[周速・偏心・軸表面・圧力を確認]
  E --> H[最大圧力・速度・案内・潤滑を確認]
  F --> I[材料適合とメーカー限界を照合]
  G --> I
  H --> I
  I --> J{全条件を検証したか}
  J -->|いいえ| K[未判定として追加検証]
  J -->|はい| L[設計レビュー・試験]
設計変数と単位
| 記号 | 意味 | 単位 |
|---|---|---|
| d2 | Oリングの自由状態の線径(断面径) | mm |
| h | 組立状態のシール方向の有効溝深さ | mm |
| b | 溝の有効幅 | mm |
| S | つぶし率 | % |
| φ | 溝充填率の近似値 | % |
| g | 圧力側から押し出され得る実効隙間 | mm |
| p | シールに作用する差圧 | MPa |
| d | 回転軸の摺動直径 | mm |
| n | 回転速度 | min⁻¹ |
| v | 摺動面の代表速度 | m/s |
| Ff | シールの摩擦力 | N |
| Pf | 摩擦による発熱率の機械的な近似 | W |
| T | 流体温度・接触部温度 | °C |
p は圧力、d2 はOリング線径であり、回転軸径 d と混同しない。差圧は正圧だけでなく、真空側や圧力反転も含めて定義する。
Oリングのつぶし率:密封力を作る最初の条件
基本式と成立条件
自由状態の線径を $d_2$、組立後にシール方向へ確保された高さを $h$ とすれば、つぶし代は、
$$ \Delta h=d_2-h $$
つぶし率は、
$$ S=\frac{d_2-h}{d_2}\times100\ \% $$
となる。分子・分母はともにmmなので無次元である。これは断面が円形のOリングを単純に押しつぶす幾何学的な定義であり、接触圧そのものを計算する式ではない。
実際には内径の伸張・外径の圧縮、温度、溝の曲率、材料の体積変化で有効線径が変わる。伸張を伴う場合は自由線径のまま計算してはならない。接触反力は硬さだけでなく配合、線径、温度、圧縮速度にも依存する。
推奨範囲を一律に暗記しない
NOKのOリング溝設計FAQ は、標準表にない溝を設計する手順の説明で、つぶし率の使用範囲を8~30%、溝充填率の狙い値を75%、上限を90%としている。ただしこの数値は当該メーカーの設計指針であり、静的・動的、断面、材料、温度、用途を無視した普遍的な合格基準ではない。
特に動的Oリングでは摩擦と摩耗のため、静的用途よりつぶし率を抑える設計が必要な場合がある。選定製品の資料を優先する。
溝充填率:熱膨張・膨潤の逃げを残す
簡易断面モデル
Oリングの断面積を $A_o$、有効溝断面積を $A_g$ とすると、単純化した断面充填率は、
$$ A_o=\frac{\pi d_2^2}{4} $$
$$ A_g\approx bh $$
$$ \phi\approx\frac{A_o}{A_g}\times100\ \% $$
である。面積はいずれもmm²で、充填率は無次元。断面形状がほぼ一定で、溝隅のR・面取り・Oリングの伸張・バックアップリングによる占有を無視した初期近似である。
現実の最終評価では、実際の溝容積とシール体積、伸張による断面変化、材料膨潤、熱膨張、製作公差を扱う。バックアップリングを入れる場合、リングの占有分だけ利用可能な空間が減る。
ParkerのO-Ring Handbookは一般的な溝充填率の目安として60~85%、狙い値75%、少なくとも10%の空隙を示している。これはParkerの設計指針であり、NOKの基準値と混ぜて一つの製品の合否判定をしない。
代表計算例:静的フランジ用Oリングの溝を公差込みで検討する
設計条件
油圧回路の静的フランジ接続を想定する。流体は鉱物油系作動油、常用差圧10 MPa、温度20~70 °Cとし、寸法は特定の規格呼びを採用したものではなく、計算方法を示す仮寸法とする。
| 入力 | 呼び値 | 仮の寸法公差 |
|---|---|---|
| Oリング線径 d2 | 3.53 mm | ±0.10 mm |
| 有効溝深さ h | 2.80 mm | ±0.10 mm |
| 有効溝幅 b | 4.50 mm | ±0.10 mm |
| 差圧 p | 10 MPa | 過渡ピークは別途確認 |
| 材料 | NBR候補 | 配合・硬さ・油適合は未確定 |
| 押出し隙間 g | 未定 | 公差・圧力変形を含めて要決定 |
この例は静的な軸方向面シールであり、h は組立後の有効高さを表す。締結面が完全に接触するか、ガスケットやストッパで隙間が残るかも設計入力に含める。
つぶし率の中央値
$$ S=\frac{3.53-2.80}{3.53}\times100\approx20.68\ \% $$
呼び寸法でのつぶし率は約20.7%である。
公差による最小・最大つぶし率
最小つぶしは、Oリングが細く、溝が深い組合せで生じる。
$$ S_{\min}=\frac{3.43-2.90}{3.43}\times100\approx15.45\ \% $$
最大つぶしは、Oリングが太く、溝が浅い組合せで生じる。
$$ S_{\max}=\frac{3.63-2.70}{3.63}\times100\approx25.62\ \% $$
幾何上のつぶし率範囲は約15.5~25.6%。 これは独立した寸法公差の最悪組合せであり、材料膨潤や熱変形、溝変形は未加算である。
溝充填率の中央値
$$ A_o=\frac{\pi\times3.53^2}{4}\approx9.7868\ \mathrm{mm^2} $$
$$ A_g=4.50\times2.80=12.60\ \mathrm{mm^2} $$
$$ \phi\approx\frac{9.7868}{12.60}\times100\approx77.67\ \% $$
呼び寸法での近似充填率は約77.7%。
公差を考慮した充填率
充填率が最小となるのは細いOリング、広く深い溝の組合せである。
$$ \phi_{\min}\approx\frac{\pi\times3.43^2/4}{4.60\times2.90}\times100\approx69.27\ \% $$
最大は太いOリング、狭く浅い溝である。
$$ \phi_{\max}\approx\frac{\pi\times3.63^2/4}{4.40\times2.70}\times100\approx87.11\ \% $$
近似充填率の公差範囲は約69.3~87.1%。
NOKの一般設計手順に示された90%という上限目安とは、ここまでの単純モデルでは整合する。しかし、溝R・面取り、Oリングの伸び、温度膨張、作動油による膨潤、バックアップリングを含む実体積評価は未実施である。最終合格としない。
10 MPaで使えるか:ここからは別の判定
つぶし率と充填率が成立しても、10 MPaに耐えるとは限らない。押出しの発生は、差圧、最大実効隙間、材料硬さ、温度、支持剛性、圧力の向きに左右される。
例えば面シールの一部に圧力で開く隙間がある場合、Oリングがその隙間に押し出されて損傷する可能性がある。隙間 g と製品固有の許容押出し条件が未確定なので、耐圧判定は not_evaluated とする。
採用メーカーの圧力―隙間―硬さの資料を確認し、必要ならバックアップリング、隙間低減、支持剛性向上、別のシール構成を検討する。バックアップリングを追加した場合は溝幅・充填率を再計算する。
バックアップリング:高圧時の「隙間への押出し」を抑える
Oリングが圧力で隙間に押し込まれると、ゴムが局部的にせん断され、欠け・むしれ・漏れを生じる。高圧側から低圧側へ押し出されるため、原則として圧力の低い側にバックアップリングを配置する。圧力が両方向から作用する場合は両側配置や双方向対応構造を検討する。
必要性を決める変数は、最大差圧、圧力サイクル、材料硬さ、温度、実効隙間、溝・部品の変形である。単に「10 MPaだから必ず必要」「硬度90なら不要」と決めない。
ISO 3601-4:2008はバックアップリングの形式と寸法公差を扱う。ISO 3601-2:2025はバックアップリング有無を含む一般用途のハウジング寸法を扱う。いずれも特定材料・製品の耐圧を自動的に保証する規格ではない。
回転軸用オイルシール:周速・偏心・油膜が支配する
周速を計算する
軸の摺動直径を $d$(mm)、回転速度を $n$(min⁻¹)とすると、周速は、
$$ v=\frac{\pi dn}{60000} $$
でm/sとなる。例えば軸径40 mm、1800 min⁻¹なら、
$$ v=\frac{\pi\times40\times1800}{60000}\approx3.770\ \mathrm{m/s} $$
リップ接触部の周速は約3.77 m/s。 この値だけで使用可能とは判定できない。
圧力と速度の組合せを検討する
オイルシールのリップ接触部では摩擦仕事が熱に変わる。摩擦力を $F_f$(N)、相対速度を $v$(m/s)とすれば、
$$ P_f=F_fv $$
で発熱率の力学的近似がWで得られる。ただし実際の接触温度は、油膜、放熱、軸材、流体、リップ形状に依存する。摩擦力が不明な段階では発熱量も未判定である。
p × v を比較指標として使う場合もあるが、ここでの p は流体差圧であり、リップの実接触圧や製品定格を表すわけではない。単純なPV値をすべてのオイルシールに共通の許容基準として使用しない。
軸表面・偏心・組付けが寿命を左右する
- 軸の表面粗さはRaだけでなく、Rz、加工目、リード、硬さ、表面処理を確認する。ねじ状の加工目は油を一方向へ搬送して漏れを招くことがある。
- 軸とハウジングの同軸度、静的偏心、回転時の振れは分けて評価する。リップ追従限界は形式・周速によって異なる。
- リップの向き、取付面取り、スプライン・キー溝を通過させる際の保護、初期潤滑を図面と作業標準に指定する。
- 標準の低圧用オイルシールを油圧シリンダの高圧密封に流用しない。圧力対応型であっても製品固有の圧力・周速・温度の組合せを照合する。
NOKはオイルシールの許容周速・圧力・温度、偏心量が型式によって異なると明記している。軸の加工仕様もメーカー資料で確定する。
往復動パッキン:油圧シリンダの密封と案内を分ける
ロッド用とピストン用の機能
ロッドパッキンはシリンダ内から外部への漏れを制御し、ピストンパッキンは両室間の内部漏れを制御する。用途によりUパッキン、PTFE系複合シール、ポリウレタン系などが使われる。
パッキンに横荷重を受け持たせない。 ピストンとロッドの横荷重・芯ずれは、ウェアリング・ガイドブッシュ・軸受で受ける。案内不足による偏荷重は、シール片摩耗や押出しを誘発する。
往復速度と圧力の入力を分ける
ストローク長 $L_s$(m)、片道の移動時間 $t_s$(s)なら、平均速度は、
$$ v_{\mathrm{avg}}=\frac{L_s}{t_s} $$
例えば0.40 mを0.80 sで移動する場合、
$$ v_{\mathrm{avg}}=\frac{0.40}{0.80}=0.50\ \mathrm{m/s} $$
平均速度は0.50 m/sだが、加減速を伴う実機の最大速度はこれより大きくなり得る。 シール選定には最大瞬間速度、圧力の最大値と時間履歴、停止保持時間、微小往復運動の有無も入力する。
例えば16 MPa、平均0.50 m/sの条件で単純な p × v は8 MPa·m/sとなるが、これは条件を整理する指標であり、パッキンの合否を決める定格値ではない。
漏れゼロと寿命を同時に要求しない
往復動シールでは、潤滑に寄与する微小な油膜と外部漏れの制御を両立させる必要がある。過度に接触力を増やすと、スティックスリップ、始動抵抗、摩耗、発熱が悪化する場合がある。
外部漏れ、内部漏れ、摩擦力、最低始動圧、許容油膜、寿命の優先順位を明示し、メーカー試験条件と一致させる。ISO 5597:2018は往復動ロッド・ピストンシールのハウジング寸法と公差の規格であり、シール製品の性能保証規格ではない。
材料・流体・温度:ゴムの名称だけでは適合を確定できない
| 材料群の例 | 一般的な検討用途 | 重要な確認点 |
|---|---|---|
| NBR | 鉱物油系油圧・潤滑系の候補 | 配合、温度、油添加剤、圧縮永久ひずみ |
| FKM | 耐熱・耐油性を重視する候補 | 低温特性、特定薬品、蒸気、配合差 |
| EPDM | 水・一部水系流体の候補 | 鉱物油との適合を安易に想定しない |
| PU(ポリウレタン) | 耐摩耗性を重視する往復動パッキン | 加水分解、温度、流体、押出し |
| PTFE系 | 低摩擦を重視する複合シール | 弾性体との組合せ、クリープ、相手面 |
この表は材料群の候補整理であり、選定結果ではない。同じNBRでも配合や硬度、加硫系によって流体適合・寿命は変わる。油の添加剤、水分、洗浄剤、温度履歴を含めて、採用する製品の適合表または浸漬試験で確定する。
圧縮永久ひずみと膨潤は別の現象
圧縮永久ひずみは、長時間圧縮後に弾性回復しきれない程度を表す。膨潤は流体吸収などによる寸法・体積変化であり、硬化・軟化・化学劣化とも区別する。
Oリングが漏れたときに「つぶし不足」と判断して溝を浅くするだけでは、膨潤による充填率過大や熱劣化を悪化させる場合がある。使用後の線径、硬さ、表面、断面形状、流体履歴を記録する。
表面粗さ・隙間・公差:図面に残すべき条件
表面粗さは用途ごとに指定する
静的フランジ、往復動ロッド、回転軸リップでは必要な表面性状が異なる。Raだけの一律指定は不十分な場合がある。粗さの測定規格・パラメータ、加工目方向、傷・ピット・めっき欠陥、面取りを定義する。
特にロッド表面では、粗すぎると摩耗、滑らかすぎると潤滑保持不足になる場合がある。製品別の推奨範囲を採用する。
実効隙間は加工公差だけで決まらない
Oリング押出し評価の隙間には、部品公差に加えて、圧力によるハウジングの弾性変形、軸のたわみ、熱膨張、偏心、摩耗を含める。
実効隙間の設計入力
= 初期組立隙間
+ 公差の不利側
+ 圧力・荷重による変形
+ 温度差による寸法変化
+ 摩耗・芯ずれ等の影響
上記は検討項目の列挙であり、すべてを単純加算してよいという意味ではない。幾何方向と同時発生条件を確認する。
選定手順:形式から保守まで
- 密封対象の流体、外部/内部漏れの許容値、清浄度、圧力方向を決める。
- 静的・回転・往復・揺動の運動形態を分け、候補シール形式を選ぶ。
- 定常圧力と過渡ピーク、温度範囲、最大速度、停止保持条件を定義する。
- Oリングでは寸法公差を含むつぶし率、溝充填率、伸張・膨潤・熱変化を評価する。
- 押出し隙間と硬度・圧力の組合せを検証し、必要ならバックアップリングを検討する。
- オイルシールでは周速、偏心、軸表面、油膜・潤滑、リップ材を照合する。
- パッキンでは圧力・速度・摩擦・内部漏れ・ガイド支持・ダストシールを一体で設計する。
- 材料と流体の適合性を製品配合レベルで確認し、温度・洗浄剤・添加剤を反映する。
- 溝・軸・ハウジングの公差、表面性状、組立治具、交換スペースを図面に指定する。
- 漏れ試験、耐圧試験、温度サイクル、作動耐久、分解点検を定義して正式採否を判定する。
故障モードと設計レビューの着眼点
| 故障モード | 観察される現象 | 主な原因候補 | 優先する確認 |
|---|---|---|---|
| 押出し・むしれ | Oリング縁の欠損 | 過大隙間、圧力、硬さ不足 | 最大隙間、差圧、バックアップリング |
| 圧縮永久ひずみ | 断面の扁平化、復元不足 | 温度、長期圧縮、材料劣化 | 使用時間、温度、材料試験 |
| 膨潤・軟化 | 体積増大、ベタつき | 流体・添加剤不適合 | 流体履歴、浸漬試験 |
| 硬化・亀裂 | 表面ひび、弾性低下 | 熱、酸化、オゾン、薬品 | 温度履歴、配合、保管 |
| ねじれ・スパイラル損傷 | らせん状の切れ | 動的Oリングの転がり・ねじれ | 潤滑、つぶし、芯ずれ |
| リップ偏摩耗 | 一方向の摩耗・漏れ | 軸振れ、偏心、軸面不良 | 同軸度、振れ、加工目 |
| リップ焼付き | 硬化、焼け、溝状摩耗 | 潤滑不足、過大周速、過大張力 | 油量、速度、温度、圧力 |
| パッキン摩耗・押出し | 摩耗粉、シール欠損 | ガイド不良、隙間、異物 | ウェアリング、表面、隙間 |
| スティックスリップ | 低速時の振動・異音 | 摩擦変動、潤滑不足 | 始動圧、速度、油膜、構造剛性 |
設計チェックリスト
- ☐ 静的/回転/往復の形式を区別し、運動条件を記録したか。
- ☐ 外部漏れ・内部漏れ・許容摩擦・寿命の目標を定義したか。
- ☐ 常用差圧だけでなくピーク・逆圧・負圧を評価したか。
- ☐ Oリングの内径・線径・伸張・溝深さ・溝幅・公差を確認したか。
- ☐ 最小/最大つぶし率を公差の最悪組合せで計算したか。
- ☐ 溝充填率を熱膨張・膨潤・バックアップリング占有込みで再評価したか。
- ☐ 最大実効隙間と押出し限界を製品資料で照合したか。
- ☐ 圧力反転時のバックアップリング配置を検討したか。
- ☐ 回転軸の周速、偏心、振れ、軸表面、リップ方向を確認したか。
- ☐ 往復動の最大速度、微小ストローク、ガイド支持、ダストシールを確認したか。
- ☐ 流体の添加剤、洗浄剤、温度と材料配合の適合を確認したか。
- ☐ 組立面取り、傷防止、初期潤滑、交換手順を指定したか。
- ☐ 規格の版・製品資料の版・未判定項目を設計記録に残したか。
知識資産化できる項目
データ構造:一般式とメーカー判定を分離する
{
  "element_type": "static_face_o_ring",
  "inputs": {
    "cross_section_mm": 3.53,
    "cross_section_tol_mm": 0.10,
    "gland_depth_mm": 2.80,
    "gland_depth_tol_mm": 0.10,
    "gland_width_mm": 4.50,
    "gland_width_tol_mm": 0.10,
    "pressure_mpa": 10.0,
    "temperature_range_c": [20, 70],
    "fluid_class": "mineral_hydraulic_oil",
    "material_candidate": "NBR"
  },
  "calculated": {
    "squeeze_nominal_pct": 20.68,
    "squeeze_min_pct": 15.45,
    "squeeze_max_pct": 25.62,
    "gland_fill_nominal_pct": 77.67,
    "gland_fill_min_pct": 69.27,
    "gland_fill_max_pct": 87.11
  },
  "constraints": [
    "maximum_extrusion_gap_required",
    "pressure_gap_hardness_chart_required",
    "material_compound_compatibility_required",
    "thermal_and_swell_volume_required",
    "actual_gland_geometry_required",
    "leak_test_required"
  ],
  "selection": {
    "geometric_precheck": "calculated",
    "pressure_capacity": "not_evaluated",
    "material_compatibility": "not_evaluated",
    "service_life": "not_evaluated",
    "final_acceptance": "not_evaluated"
  },
  "standards": [
    "ISO 3601-1:2012 + Amd 1:2019",
    "ISO 3601-2:2025",
    "ISO 3601-4:2008",
    "JIS B 2401-1:2012",
    "JIS B 2401-2:2012"
  ],
  "manufacturer_catalog_revision": null,
  "verified_date": "2026-10-14"
}
Python:公差の最悪組合せを再現する
from math import pi


def o_ring_precheck(d2, d2_tol, h, h_tol, b, b_tol):
    """静的面シールの単純な断面幾何評価。耐圧・寿命・材料適合は判定しない。"""
    values = (d2, h, b)
    tolerances = (d2_tol, h_tol, b_tol)
    if any(x <= 0 for x in values) or any(t < 0 for t in tolerances):
        raise ValueError("Invalid dimensions or tolerances")
    if any(v - t <= 0 for v, t in zip(values, tolerances)):
        raise ValueError("Tolerance crosses zero")

    def squeeze(d, depth):
        return 100.0 * (d - depth) / d

    def fill(d, depth, width):
        return 100.0 * (pi * d * d / 4.0) / (depth * width)

    return {
        "squeeze_nominal_pct": squeeze(d2, h),
        "squeeze_min_pct": squeeze(d2 - d2_tol, h + h_tol),
        "squeeze_max_pct": squeeze(d2 + d2_tol, h - h_tol),
        "fill_nominal_pct": fill(d2, h, b),
        "fill_min_pct": fill(d2 - d2_tol, h + h_tol, b + b_tol),
        "fill_max_pct": fill(d2 + d2_tol, h - h_tol, b - b_tol),
        "pressure_capacity": "not_evaluated",
        "material_compatibility": "not_evaluated",
    }


result = o_ring_precheck(3.53, 0.10, 2.80, 0.10, 4.50, 0.10)
assert abs(result["squeeze_nominal_pct"] - 20.68) < 0.01
assert abs(result["squeeze_min_pct"] - 15.45) < 0.02
assert abs(result["squeeze_max_pct"] - 25.62) < 0.02
assert abs(result["fill_nominal_pct"] - 77.67) < 0.03
assert abs(result["fill_min_pct"] - 69.27) < 0.06
assert abs(result["fill_max_pct"] - 87.11) < 0.06次の実装単位は、seal_family、motion_type、compound_id、fluid_id、temperature_range、pressure_peak、velocity_peak、extrusion_gap_max、surface_spec、catalog_revision、test_evidenceを分離したDBである。計算結果が出たことを合格とせず、メーカー固有の判定値が未入力ならnot_evaluatedを維持する。
まとめ:寸法の成立と密封性能の成立は別物
Oリングはつぶし率・溝充填率・押出し隙間を、オイルシールは周速・偏心・軸表面・油膜を、往復動パッキンは圧力・速度・摩擦・案内剛性を中心に設計する。
幾何計算は設計の入口であり、圧力・温度・流体適合・寿命の保証ではない。 メーカーの型式別条件と実機の最大条件を照合し、必要な試験を経て採否を確定する。
参考規格・メーカー一次資料(2026年10月14日確認)
| 規格・資料 | 対象と確認結果 |
|---|---|
| ISO 3601-1:2012 + Amd 1:2019 | Oリング寸法・公差。2012年版は2022年に確認され現行、2019年追補あり。 |
| ISO 3601-2:2025 | Oリングの一般用途ハウジング寸法。2025年11月発行の第3版で、2016年版を置換。 |
| ISO 3601-4:2008 | バックアップリングの寸法・公差。2023年確認で現行。 |
| ISO 6194-1:2007 | 弾性体リップ式回転軸シールの寸法・公差。低圧用途が対象、2023年確認で現行。 |
| ISO 5597:2018 | 油圧シリンダの単動ロッド・ピストンシール用溝寸法。2023年確認で現行。製品性能は対象外。 |
| JIS B 2401-1:2012 | Oリング。2026年6月22日に確認され有効。 |
| JIS B 2401-2:2012 | Oリングのハウジング。2026年6月22日に確認され有効。 |
| NOK Oリング溝設計 | つぶし率と充填率の設計指針。製品別の適用条件は要確認。 |
| NOK バックアップリング | 差圧・隙間・硬度に基づく押出し対策。 |
| NOK オイルシール選定 | 型式、リップ材料、金属材料、寸法の選定順序。 |
| NOK パッキン選定 | ピストン用・ロッド用と流体・圧力・温度の照合。 |
| Parker O-Ring Handbook ORD 5700 | 溝充填率、伸張、つぶし、材料・温度に関するメーカー技術資料。 |
JIS B 2401-2:2012とISO 3601-2:2025は版が異なるため、溝寸法表が同一であると仮定しない。採用する寸法体系を図面で指定する。
規格の公開書誌情報とメーカー公開FAQを確認した。規格本文の全表、個別配合の耐薬品性、採用製品の許容押出し隙間、許容PV、実機寿命は確認していない。設計審査時に製品型式・カタログ版を特定して検証する。